لافتة

Blog

بيت

Blog

  • عندما يضيق حيز الانحناء، تجد ثقوب الأوشحة طريقها
    Sep 23, 2026
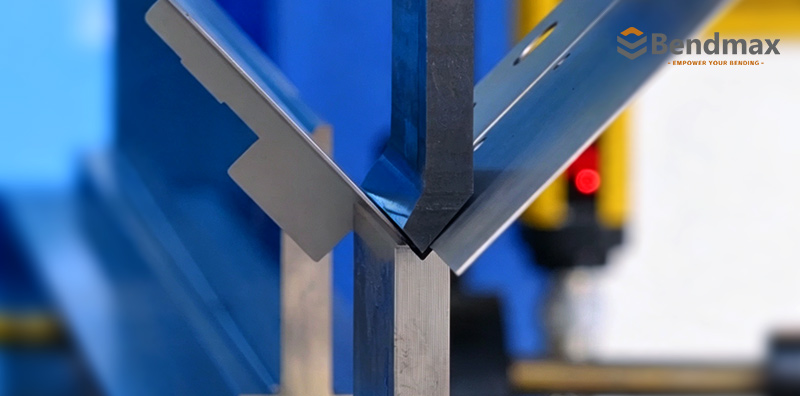
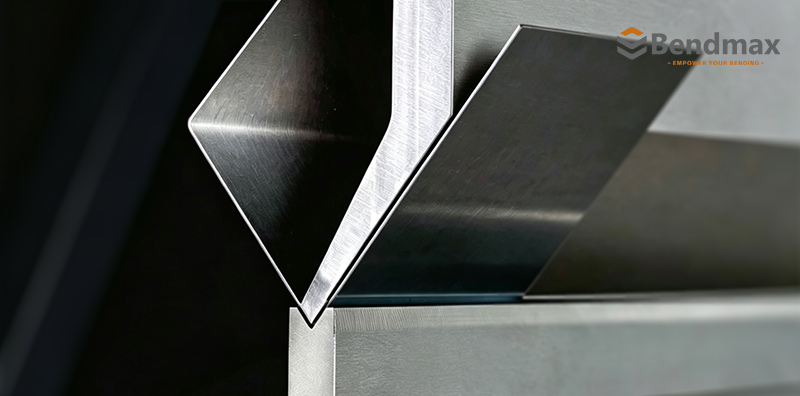
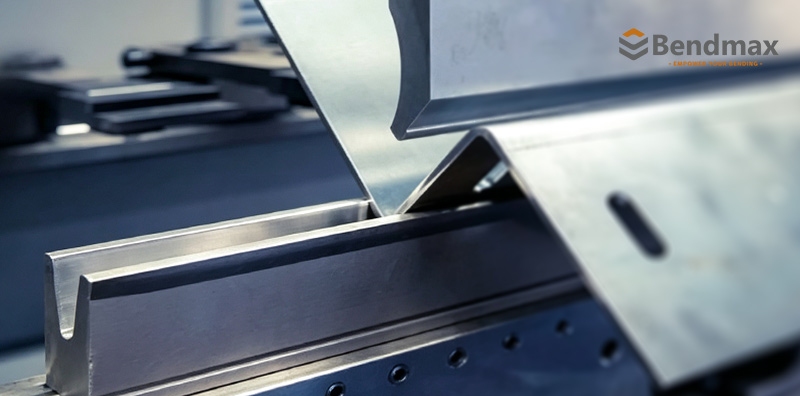
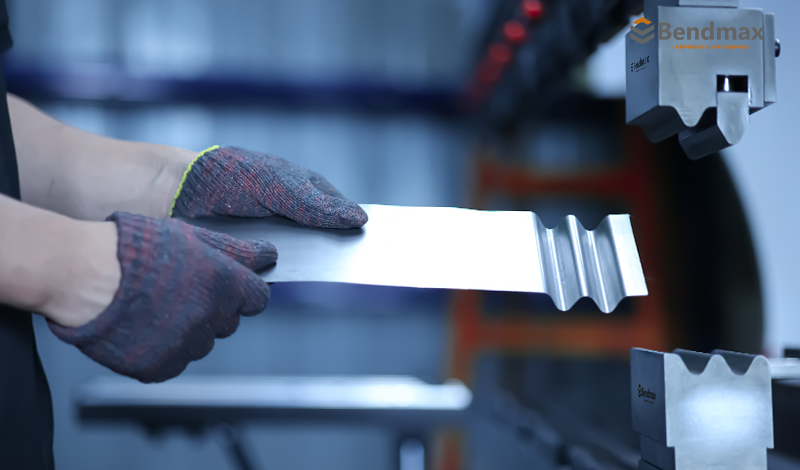
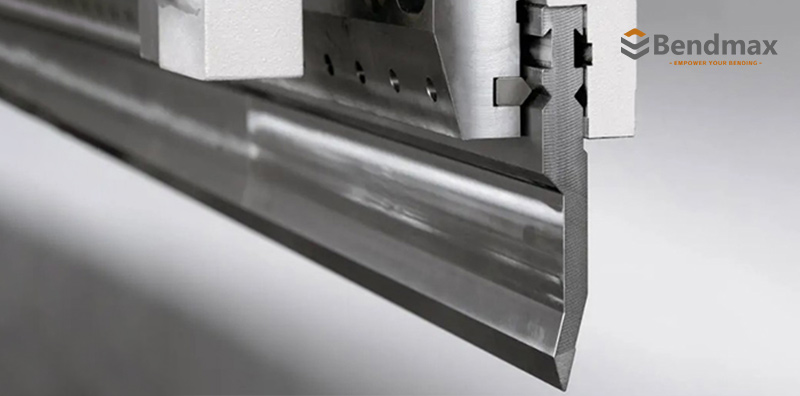
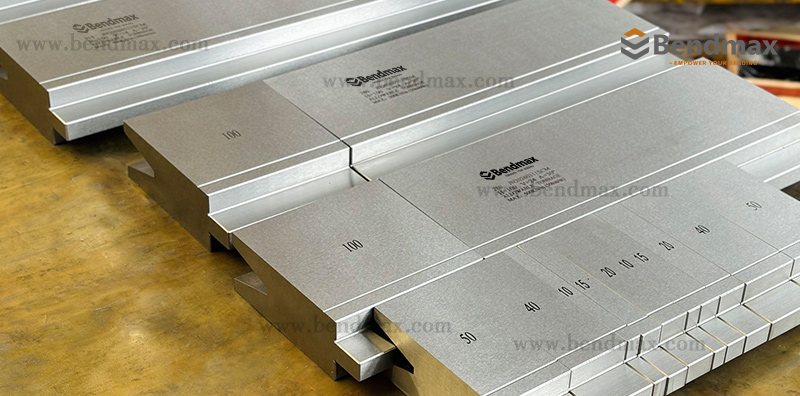
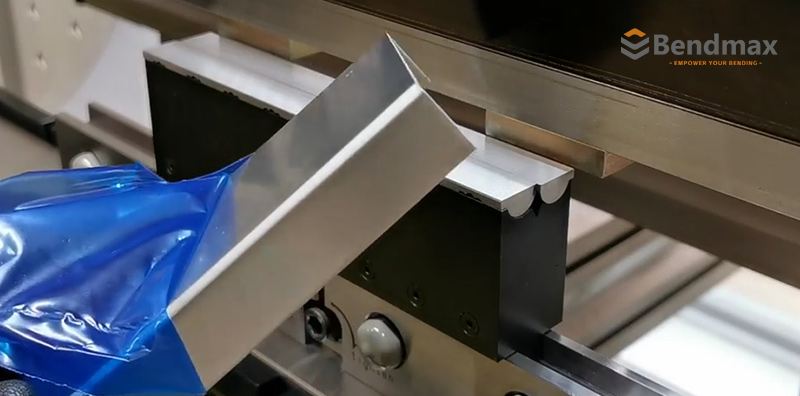
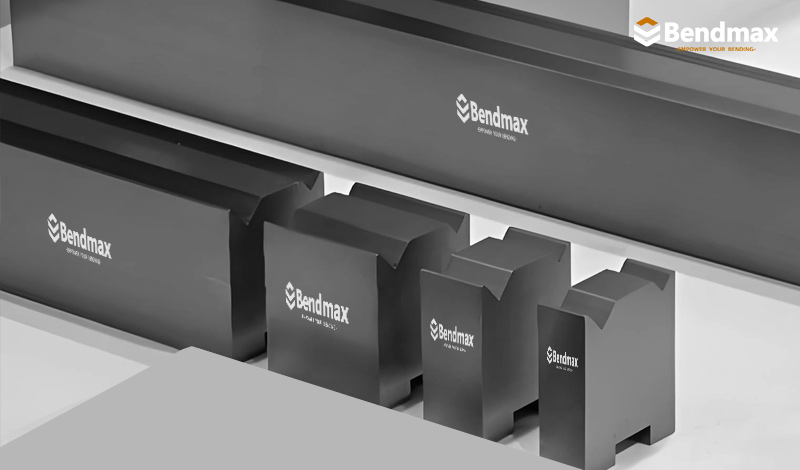
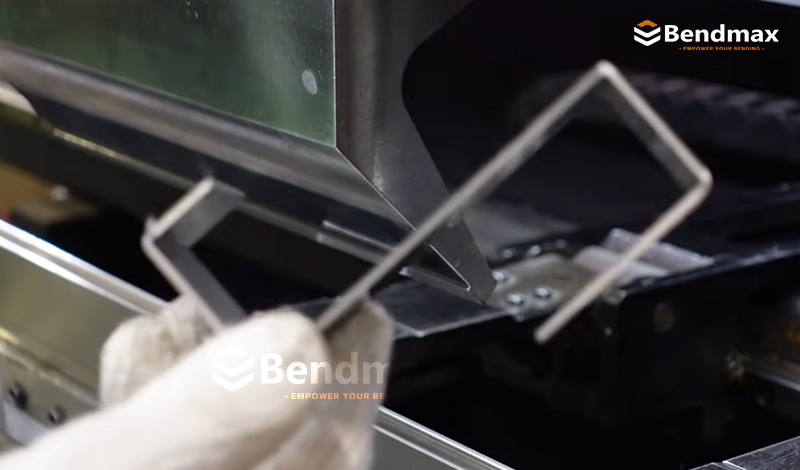
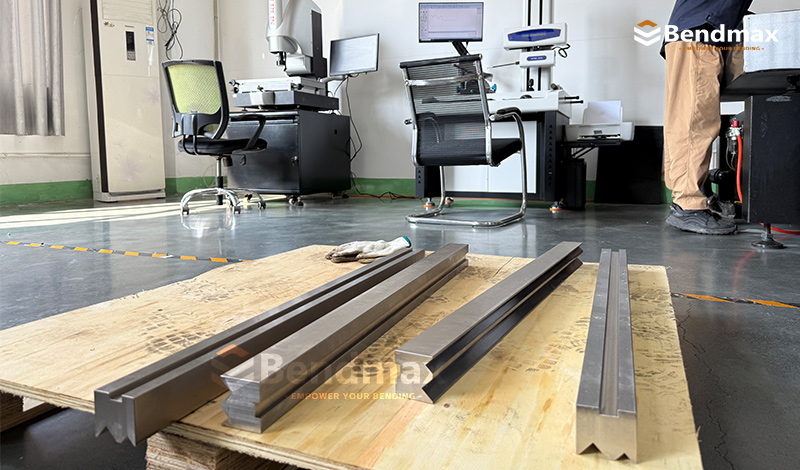
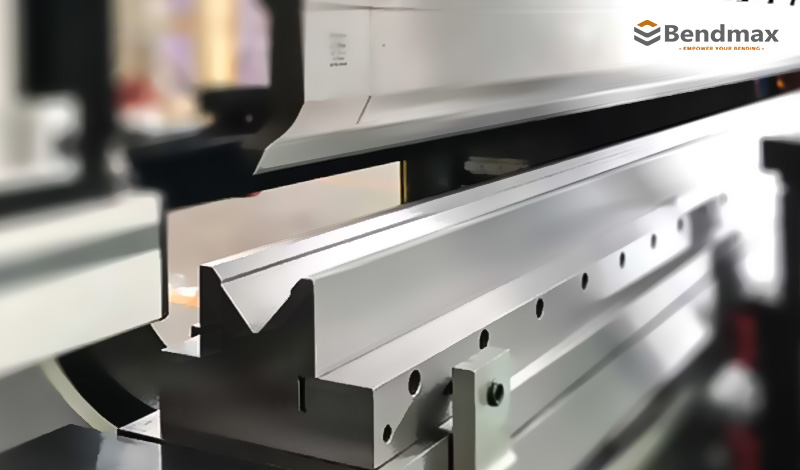
      مثقب الأشرطة: مثقب قياسي ضيق للمناطق الضيقة المنحنية عندما يضيق حيز الانحناء، تجد ثقوب الأوشحة طريقهاكيف تُحسّن هندسة فتحة الإطار الوصول حول الزوايا وإطارات الأبواب وقطاعات النوافذ؟ في المقالات السابقة من سلسلة أدوات مكابس الثني الشائعة من Bendmax، قدمنا ​​أداة الثني القياسية للثني اليومي وأداة الثني ذات العنق المعقوف للتطبيقات التي تتطلب خلوصًا إضافيًا.هذه المرة، سنلقي نظرة على نوع عملي آخر من مثاقب مكابس الثني القياسية: لكمة الحزام.يحتوي ساش بانش على جسم ضيق وطرف مائل متجه للداخل. يسمح هذا التصميم الهندسي المدمج للمثقب بالوصول إلى مناطق الانحناء حيث قد يتداخل المثقب التقليدي الأوسع مع قطعة العمل. ما هي لكمة الحزام؟ ثقب الحزام هو نوع من مكبس فرامل ضيق يستخدم لثني الصفائح المعدنية في المناطق الضيقة أو المحدودة.بفضل جسمه النحيف وطرفه المائل، فهو مناسب لتطبيقات مثل:• قوائم الأبواب وإطارات الأبواب• إطارات النوافذ وقطاعات الأطر• مقاطع معدنية ضيقة• ثني الزوايا• حواف إرجاع صغيرة• أعمال المعادن المعمارية• الانحناء حول الملفات الشخصية المقيدةعلى الرغم من شكلها المميز، فإن أداة تشكيل الأوشحة ليست بالضرورة أداة تشكيل خاصة. فهي تُعتبر عمومًا نسخة متخصصة من المثقب القياسي، مصممة بشكل أساسي لتحسين الوصول في المناطق الضيقة المنحنية.    كيف تعمل أداة ثقب الشريط؟ أثناء عملية الثني، يقلل جسم المثقب الضيق من التداخل بين الأداة وقطعة العمل. كما تساعد طرفه المائل المثقب على الوصول إلى خط الثني المطلوب والعمل حول الزوايا أو الحواف القريبة.العملية الأساسية هي:يتم وضع الصفيحة المعدنية على القالب السفلي.تلامس رأس المثقب المائل المادة.تتشكل الصفيحة حول المثقب والقالب.يوفر التصميم الضيق للثقب وصولاً أفضل حول المناطق المحظورة.يتم إنجاز الانحناء المطلوب بأقل قدر من تداخل الأدوات.لا تزال نتيجة الانحناء النهائية تعتمد على زاوية المثقب ونصف قطر الأنف وفتحة القالب وسمك المادة وعمق الانحناء. لكمة الحزام مقابل اللكمة القياسية  ميزةثقب قياسيلكمة الحزامالغرض الرئيسيثني متعدد الأغراضالانحناء في مناطق ضيقة أو محدودةتصميم الهيكلجسم عريض تقليديجسم ضيق ذو طرف مائلالميزة الرئيسيةالتنوع والقوةسهولة الوصول إلى الزواياالتطبيقات النموذجيةقطع معدنية عامةإطارات الأبواب، وإطارات النوافذ، والقطاعات الضيقةاختيار الأدواتمناسب للانحناءات الشائعةمناسب عندما يكون الوصول إلى ثقب الورق محدودًا تُعدّ أداة التثقيب القياسية الخيار الأمثل لعمليات الثني العامة. أما أداة التثقيب الخاصة بالإطارات فتُصبح مفيدة عندما يتطلب شكل قطعة العمل استخدام أداة ذات شكل جانبي أضيق. لكمة الحزام مقابل لكمة العنق المعقوف تُستخدم مثاقب الأوشحة ومثاقب العنق المعقوف لحل مشاكل مختلفة.• الثقب القياسي: يستخدم لأغراض الثني العامة.• لكمة الوشاح: يوفر وصولاً أفضل في الأماكن الضيقة وحول الزوايا.• مثقب عنق الإوزة: يوفر مساحة إضافية للصناديق العميقة، والقطاعات على شكل حرف U، وحواف الإرجاع.بعبارات بسيطة:تم تصميم أداة ثقب الإطار للوصول إلى الأماكن الضيقة، بينما تم تصميم أداة ثقب العنق المعقوف للوصول إلى مساحات أوسع.يعتمد الاختيار الصحيح على شكل وموضع قطعة العمل وليس على اسم المثقب وحده. المزايا الرئيسية لثقب الأوشحة يمكن لأداة ثقب الأوشحة المناسبة أن توفر ما يلي:سهولة الوصول إلى مناطق الانحناء الضيقةتقليل التداخل حول الزواياتحسين مرونة إنتاج إطارات الأبواب والنوافذثني أكثر ملاءمة للمقاطع الضيقةنتائج متسقة في الإنتاج المتكررالتوافق مع أنواع مختلفة من المواد، بما في ذلك الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيومومع ذلك، فإن الأداء الفعلي يعتمد على مادة الأدوات، والمعالجة الحرارية، والأبعاد، وقدرة الآلة، ومتطلبات التطبيق.كيفية اختيار أداة ثقب الأوشحة المناسبة قبل اختيار أداة ثقب الشريط، تحقق من المعلومات التالية:رسم أو عينة من قطعة العملنوع المادة وسمكهازاوية الانحناء المطلوبةنصف قطر الانحناء الداخليعرض الشفة وعمق المقطع الجانبيالمساحة المتاحة حول المنعطفقالب سفلي مطابقنظام أدوات مكابس الثنيقوة الماكينة وطول الانحناءليس بالضرورة أن يكون المثقب الأضيق هو الخيار الأمثل. يجب أن توفر الأداة قوة وثباتًا كافيين لتحمل حمل الانحناء المطلوب.مثاقب الأوشحة من بيندماكس تقوم شركة Bendmax بتصنيع مثاقب وقوالب مكابس الثني لتطبيقات الثني القياسية والمتخصصة.صُممت حلولنا لثني الألواح ذات المقاطع الضيقة، والوصول إلى الزوايا، وتطبيقات مثل إنتاج إطارات الأبواب والنوافذ. وبحسب متطلبات الماكينة وقطعة العمل، يمكن توفير الأدوات بأبعاد ومواد مختلفة، بالإضافة إلى أنظمة مكابس ثني متوافقة.للحصول على توصية مناسبة، يمكن للعملاء تقديم ما يلي:رسومات الأجزاءالمادة والسماكةزاوية الانحناءنصف القطر الداخلي المطلوبطراز الآلةنظام الأدواتطول الثقب المطلوبوبذلك تستطيع شركة Bendmax تقييم ملف تعريف العمل والتوصية بالأدوات المناسبة للتطبيق. مثقب الإطار هو نوع عملي من المثاقب القياسية الضيقة. يوفر جسمه الضيق وطرفه المائل وصولاً أفضل في مناطق الانحناء الضيقة، وخاصة حول الزوايا وإطارات الأبواب وإطارات النوافذ وقطاعات الصفائح المعدنية الضيقة.لم يتم تصميمه بشكل أساسي لتوفير مساحة كافية للصناديق العميقة مثل أداة تثبيت رقبة الإوزة. غرضه الرئيسي هو الوصول إلى مناطق الانحناء الضيقة حيث قد تعيقها أداة التثقيب القياسية التقليدية.توفر المثاقب القياسية تنوعًا عامًا. وتوفر مثاقب العنق المعقوف مساحة أكبر. أما مثاقب الإطار فتُحسّن الوصول في المناطق الضيقة المنحنية.   الأسئلة الشائعة1. ما هي المواد التي يمكن ثنيها باستخدام أداة ثني الأشرطة؟يمكن استخدام مثاقب الألواح المعدنية الشائعة مثل الفولاذ الكربوني والفولاذ المقاوم للصدأ والألومنيوم. يعتمد سمك المادة المناسب وحمل الانحناء على المثقب وفتحة القالب وقدرة الماكينة. 2. ما هي أنظمة أدوات مكابس الثني المتوافقة مع مثاقب الوشاح؟يمكن تصنيع مثاقب الأغطية لأنظمة أدوات ثني الصفائح المختلفة، بما في ذلك أنظمة Amada وWILA وTrumpf وLVD وأنظمة Bystronic، وذلك حسب الواجهة المطلوبة وتكوين الآلة. 3. هل يمكن استخدام أداة تثقيب الألواح للألواح القصيرة والقطاعات الضيقة؟ نعم. يمكن لجسمها النحيف وشكلها العامل بزاوية أن يوفر وصولاً أفضل عند ثني الحواف القصيرة والمقاطع الضيقة والملامح القريبة من الزوايا، حيث قد يكون الوصول محدودًا باستخدام أداة ثقب تقليدية. 4. ما هي مواصفات مثقب الإطار التي يجب عليّ التحقق منها قبل الطلب؟ تشمل المواصفات المهمة زاوية التثقيب، ونصف قطر رأس الأداة، وارتفاعها، وطولها، ونظام الأدوات، والمادة، والمسافة المطلوبة، والحمل الأقصى. كما يجب مراعاة أبعاد قطعة العمل وتسلسل عملية الثني. 5. هل تستطيع شركة Bendmax تصنيع مثاقب النوافذ بأحجام مخصصة؟ نعم. بإمكان شركة بيندماكس تصنيع مثاقب النوافذ وفقًا للرسومات أو العينات أو الأبعاد المحددة. ويمكن تقييم الزوايا والارتفاعات والأقطار والأطوال وواجهات الأدوات المخصصة وفقًا للتطبيق. 6. كيف يمكنني اختيار أداة ثقب الإطار المناسبة لتطبيقي؟ يرجى تزويدنا بمعلومات عن المادة، والسماكة، وزاوية الانحناء، ونصف القطر الداخلي، وأبعاد الحافة، ونوع الماكينة، ونظام الأدوات. يُعدّ رسم أو صورة للجزء مفيدًا بشكل خاص للتحقق من الخلوص واختيار تركيبة المثقب والقالب المناسبة. 7. هل يمكن استخدام أداة تثقيب الأشرطة مع قالب الثني الموجود لدي؟ في كثير من الحالات، نعم، شريطة أن يكون المثقب والقالب متوافقين من حيث نظام الأدوات، وزاوية العمل، ونصف القطر، ومتطلبات التشكيل. كما يجب التحقق من فتحة القالب الحالية ومقارنتها بسماكة المادة ونصف قطر الانحناء المطلوب. يمكن لشركة Bendmax مساعدتك في التحقق من توافق الأدوات قبل الطلب.واصل رحلتك في فن الانحناءتفاصيل المنتجتعرف على المزيد حول هذه الأدوات ومواصفاتها وتوافقها.      → استكشف المنتج: مثقب الأوشحة          حلول ذات صلةانظر التطبيقات ذات الصلة، وطرق الثني، ومناقشات الأدوات.  → استكشف الحلول والمناقشات هل تحتاج إلى معرفة السعر؟أخبرنا بمتطلباتك واحصل على توصية بشأن الأدوات وعرض سعر.  ← اطلب عرض سعر: تحدث إلى مهندسي الأدوات لدينا   تابع سلسلة أدوات Bendmaxالتالي:عندما لا يكون ضيق الوصول هو المشكلة، فإن اللكمات الحادة تزيد من حدة المشكلة.كيف تُنشئ هندسة الثقب بزاوية حادة انحناءات حادة، وتدعم الثني الزائد، وتُهيئ الأجزاء للخياطة؟ في المقال التالي، سننتقل من إمكانية الوصول إلى زاوية الانحناء باستخدام الأدوات.تساعد أداة ثقب الإطار على الوصول إلى المناطق الضيقة حول الزوايا والإطارات والقطاعات الضيقة. ولكن في بعض الأحيان لا يكمن التحدي في قدرة الأداة على الوصول إلى وضعية الثني، بل في إلى أي مدى يجب تشكيل الورقة.عندما تصبح الزاوية المطلوبة أصغر بكثير مما يمكن أن تنتجه عملية الانحناء التقليدية بزاوية 85° أو 90° بكفاءة، ثقب بزاوية حادة يقدم حلاً مختلفاً.سنستكشف لماذا تُصمم اللكمات الحادة عادةً بزوايا مثل: 30° و 45° و 60°كيف تؤثر زاوية الثقب والاختراق على الانحناء النهائي، ولماذا تُستخدم الأدوات الحادة على نطاق واسع أيضًا لـ ثني مسبق قبل حياكة الحواف.  عندما تكون مشكلة الخلوص هي المشكلة، غيّر هندسة المثقب. وعندما تكون مشكلة زاوية الانحناء هي المشكلة، غيّر زاوية العمل. 
  • عندما تنفد المساحة في المثاقب القياسية، توفر المثاقب ذات العنق المعقوف مساحة إضافية.
    Sep 12, 2026
    عندما تنفد مساحة اللكمات القياسية،مثاقب العنق المعقوف تُفسح المجالمكابس ثني ذات رقبة معقوفة لتصنيع الصناديق العميقة، والقنوات على شكل حرف U، وحواف الإرجاعفي المقال الأول من سلسلة أدوات مكابس الثني الشائعة من Bendmax، قدمنا مكبس ثني الصفائح القياسي باعتبارها الأساس متعدد الاستخدامات للانحناء اليومي.تُعدّ أداة التثقيب القياسية قوية وعملية ومناسبة للعديد من عمليات الثني التقليدية. ومع ذلك، فإن بعض قطع العمل تُشكّل تحديًا مختلفًا: المشكلة ليست في قوة الانحناء، بل في عدم كفاية الخلوص.قد تتداخل الصناديق العميقة، والقنوات على شكل حرف U، وحواف الإرجاع، والعلب متعددة الانحناءات مع عملية التثقيب المستقيم التقليدية قبل اكتمال عملية التشكيل. وعند حدوث ذلك، لن يؤدي زيادة قوة الماكينة إلى حل المشكلة.غالباً ما يكون الحل هو تغيير هندسة الأداة.عندما تنفد المساحة في المثاقب القياسية، توفر المثاقب ذات العنق المعقوف مساحة إضافية.1. ما هي أداة تثبيت مكبس الثني ذات العنق المعقوف؟A مثقب عنق الإوزة هي أداة علوية متخصصة لآلة ثني الصفائح. يوفر شكلها المقعر أو المنحني أو المنحرف مساحة إضافية خلف طرف المثقب.تسمح هذه المنطقة المفتوحة للحواف المشكلة مسبقًا وأجزاء قطعة العمل العميقة بالتحرك حول جسم المثقب دون الاصطدام بالأدوات.بالمقارنة مع المثقب القياسي التقليدي، فإن مثقب العنق المعقوف مفيد بشكل خاص لما يلي:ثني الصناديق العميقةتشكيل القناة على شكل حرف Uثني شفة الإرجاعإنتاج الخزائن الكهربائيةتصنيع الهياكل والأغلفةقنوات وأحواض عميقةعمليات الثني متعددة الخطواتأجزاء ذات خلوص داخلي محدوديُستمد الاسم من شكل عنق الأداة المميز. وقد صُمم شكلها الهندسي لتوفير مساحة حيث يتداخل المثقب المستقيم عادةً مع قطعة العمل. Bednmax - نظام Amada لثني مكابس الفرامل ذات العنق المعقوف/المنقار المعقوف Bednmax - نظام Amada لثني مكابس الفرامل ذات العنق المعقوف/المنقار المعقوف Bednmax - نظام WILA/Trumpf مكبس ثني الركبتين ذو رقبة الإوزة/مكبس البجعة Bednmax - نظام Bystronic لثني مكابس الفرامل ذات العنق المعقوف/المنقار المعقوف2. لماذا تنفد مساحة الثقب القياسية أحيانًا؟تتميز أداة الثني القياسية بهيكل صلب ومتين نسبياً. يوفر هذا التصميم قوة هيكلية جيدة ويجعلها مناسبة للثني للأغراض العامة.ومع ذلك، أثناء عملية الثني المعقدة، لا تبقى قطعة العمل مسطحة.بعد الانحناء الأول، ترتفع الحافة. ​​وبعد عدة انحناءات، قد تبدأ قطعة العمل بالالتفاف حول الأداة العلوية. وعندما تتحرك الحافة التالية للأعلى، قد تصطدم بالجسم الصلب للمثقب القياسي.تشمل مشاكل التداخل النموذجية ما يلي:جدار جانبي عميق يصطدم بجسم اللكمةاصطدام حافة الإرجاع بالمثقبشفة مثنية مسبقًا تلامس حامل الأداةصندوق ضيق يصبح ضيقًا جدًا بحيث لا يسمح بتوجيه لكمة مستقيمةأصبح الانحناء النهائي مستحيلاً لأن الجزء يحيط بالأداةهذا مشكلة في التخليصليس بالضرورة أن تكون مشكلة قوة.القوة تحل مشاكل الأحمال. والهندسة تحل مشاكل الخلوص.قد تتحمل أداة التثقيب القياسية الأقوى قوة انحناء أكبر، لكنها لا تستطيع إنشاء مساحة إضافية حول شفة عميقة أو شفة تم تشكيلها مسبقًا.رقم 11.660Bednmax - نظام Amada لثني مكابس الفرامل ذات العنق المعقوف/المنقار المعقوفرقم 19.226Bednmax - نظام Wila مكبس فرامل ذو رقبة معقوفة/مثقب بجعةرقم 15.380Bednmax - نظام Trumpf مكبس ثني الركبتين ذو رقبة الإوزة/مكبس البجعةرقم 16. 500Bednmax - نظام Amada لثني مكابس الفرامل ذات العنق المعقوف/المنقار المعقوف 3. كيف تُساهم هندسة العنق المعقوف في زيادة السرعةالسمة الرئيسية لآلة التثقيب ذات العنق المعقوف هي عنقها أو حلقها المجوف.بدلاً من استخدام شكل صلب خلف رأس المثقب، تقوم الأداة بإزالة المادة من منطقة التداخل. وهذا يخلق منطقة خلوص يمكن أن تمر من خلالها حافة قطعة العمل أثناء شوط الثني.مبدأ العمل بسيط:• يلامس طرف المثقب الصفيحة المعدنية.• تبدأ المادة بالتشكل حول قالب V.• تتحرك الحواف المنحنية سابقًا إلى الأعلى.• يوفر شكل الثقب المجوف مساحة لتلك الحواف.• يمكن إكمال عملية الثني دون أن تصطدم قطعة العمل بجسم المثقب. تُعد هذه الهندسة ذات قيمة خاصة عند تشكيل الصناديق العميقة أو الانحناءات العكسية، حيث تصبح قطعة العمل أقرب بشكل متزايد إلى الأدوات العلوية أثناء العمليات المتتالية. 4. التطبيقات النموذجية لمثاقب العنق المعقوفثني الصندوق العميقتُعد الصناديق العميقة من أكثر التطبيقات شيوعاً لآلات التثقيب ذات العنق المعقوف.عندما تُثنى الجوانب الأولى للصندوق، قد ترتفع الحواف المتبقية بجانب أداة التثقيب. وقد تصطدم أداة التثقيب المستقيمة بهذه الجدران قبل اكتمال الثني النهائي.يسمح التصميم المقعر لثقب عنق الإوزة بتحريك جدران الصندوق الموجودة إلى منطقة الخلوص.تشمل المنتجات النموذجية ما يلي:• صناديق كهربائية • خزائن تحكم • هياكل معدنية • أغطية آلات• صناديق من الفولاذ المقاوم للصدأ • أحواض معدنية • هياكل معدات صناعيةتشكيل قناة على شكل حرف Uغالباً ما تتطلب قنوات U حواف جانبية عالية ومساحات داخلية ضيقة. وقد لا يوفر الثقب القياسي مساحة كافية لارتفاع الجدران الجانبية.توفر أداة ثقب العنق المعقوف مساحة إضافية لتشكيل مقاطع قنوات عميقة مع تقليل خطر التداخل.ثني شفة الإرجاعتنثني حواف الإرجاع باتجاه جسم قطعة العمل الرئيسي. وهذا يخلق منطقة ثني محدودة يصعب الوصول إليها باستخدام مثقب مستقيم.يسمح الحلق المقعر لآلة التثقيب ذات العنق المعقوف بمرور حافة الإرجاع خلف طرف العمل أثناء التشكيل.مكونات متعددة الانحناءتتطلب بعض المكونات عدة ثنيات في اتجاهات مختلفة. ومع ازدياد تعقيد القطعة، قد تتداخل الحواف المشكلة مسبقًا مع عملية الثني التالية.توفر أدوات العنق المعقوف مزيدًا من الحرية لقطعة العمل ويمكن أن تجعل عمليات الثني الصعبة أسهل في الإنجاز. 5. مثقب العنق المعقوف مقابل المثقب القياسي ميزةثقب قياسيمثقب عنق الإوزةالغرض الرئيسيثني متعدد الأغراضتصريح للملفات الشخصية المعقدةتصميم الهيكلمتين وقويغائر أو منحرفالانحناء العامممتازجيدثني الصناديق العميقةيخضع للتصريحمناسب تمامًاتشكيل القناة على شكل حرف Uيعتمد على التطبيقمناسب تمامًاحواف الإرجاعمحدود في الأماكن الضيقةسهولة الوصولالقوة الهيكليةأعلى بشكل عاميعتمد ذلك على عمق الحلق والتصميمأفضل ميزةالقوة والتنوعمساحة إضافية لقطعة العمل لا تُعدّ الأداتان بديلتين مباشرتين لبعضهما البعض.يُفضّل استخدام المثقب القياسي عندما يكون لقطعة العمل شكل هندسي تقليدي ومساحة كافية. أما المثقب ذو العنق المعقوف فيُصبح مفيدًا عندما تتداخل قطعة العمل فعليًا مع الأداة القياسية.6. الميزة الرئيسية: مساحة أكبر إن أعظم فائدة لآلة التثقيب ذات العنق المعقوف ليست في زيادة الحمولة أو زاوية الانحناء الحادة.ميزتها الرئيسية هي تصريح إضافي.وهذا قد يساعد المصنّعين:أكمل المنعطفات العميقةتقليل التداخل بين المثقب وقطعة العملحواف إرجاع الشكل بسهولة أكبرتحسين الوصول إلى الملفات الشخصية المتخصصةتقليل الحاجة إلى عمليات قطع تخفيف الضغط الخاصة بقطع العملتبسيط تسلسلات الانحناء المعقدةتحسين مرونة الإنتاجبالنسبة للعديد من التطبيقات ذات المظهر الجانبي العميق، يمكن أن تكون هندسة الثقب الصحيحة أكثر أهمية من مجرد اختيار أداة أقوى. مكبس فرامل ذو رقبة معقوفة / مكبس سوان7. المفاضلة الهيكلية تأتي الخلوصات التي يوفرها مثقاب العنق المعقوف من إزالة المواد من جسم المثقاب. هذا يعني أن زيادة عمق الحلق قد تقلل من مساحة المقطع العرضي التي تدعم طرف العمل. ومع زيادة عمق الحلق، قد يصبح المثقبأكثر حساسية لـ:• حمل الانحناء• انحراف الأداة• التحميل غير المتساوي• ضغط مركز• طول ثقب غير صحيح• قوة تشكيل مفرطة• اختيار القالب بشكل غير صحيح      لهذا السبب، لا ينبغي اختيار مثقب العنق المعقوف بناءً على مظهره أو عمق عنقه فقط.يجب موازنة التصريح المطلوب مع ما يلي:• سمك المادة• نوع المادة• نصف القطر الداخلي المطلوب• عمق الصندوق أو الحافة• طول الانحناء• زاوية اللكمة• فتحة على شكل حرف V• حمولة الآلة• تصنيف حمل الأدوات• طريقة الانحناء الفعلية تم تصميم أداة ثقب العنق المعقوف لإنشاء مساحة، ولكنها لا تزال بحاجة إلى قوة هيكلية كافية للتطبيق. 8. لماذا يُعد عمق الحلق مهمًا؟ يحدد عمق الحلق مقدار المساحة المتاحة خلف طرف المثقب.قد يكون الحلق الضحل مناسبًا لما يلي:• حواف إرجاع قصيرة•أعماق صناديق متوسطة•قنوات صغيرة•تحسينات عامة في مجال التخليص الجمركي قد يتطلب الأمر حلقًا أعمق في الحالات التالية:•جدران صندوقية عالية•ملامح U العميقة•حواف الإرجاع الطويلة•حاويات ذات أبعاد داخلية محدودة•أجزاء معقدة متعددة الانحناء مع ذلك، فإن زيادة عمق الحلق ليست دائماً أفضل. فالتجويف العميق جداً قد يقلل من صلابة الأداة وقد يحد من حمل الانحناء المسموح به.النهج الصحيح هو اختيار الحد الأدنى لعمق الحلق الذي يوفر الخلوص المطلوبمع الحفاظ على قوة واستقرار كافيين.    9. سلسلة لكمات عنق الإوزة وثني الصندوق إن اختيار الأدوات ليس سوى جزء واحد من عملية ثني الصناديق الناجحة. كما أن تسلسل الثني يؤثر على الخلوص.بالنسبة للعديد من المكونات ذات الشكل الصندوقي، ينبغي على المشغلين التفكير في ثني الحواف الأقصر أولاً. يساعد ذلك في الحفاظ على سهولة الوصول لعمليات الثني اللاحقة ويقلل من خطر إحاطة المثقب بجدران سبق تشكيلها.قبل الإنتاج، تحقق مما يلي:ارتفاع كل شفةالمسافة بين الجدران المتقابلةعمق فتحة الثقبطول جزء الثقبأبعاد حامل الأدواتضوء النهار الآليموضع الانحناء الأخيرإمكانية التداخل في الزاويةبالنسبة للصناديق الضيقة أو المغلقة بالكامل، قد يلزم استخدام أدوات مجزأة أو أجزاء قرنية خاصة. لا يمكن لمثقب عنق الإوزة الواحد حل جميع مشاكل الخلوص الأفقي أو الزاوي.  10. لا تُعدّ مثاقب العنق المعقوف حلاً شاملاً. على الرغم من أن مثاقب العنق المعقوف توفر مساحة أكبر، إلا أنها لا تقضي على كل قيود الانحناء.قد لا تكون أداة ثقب العنق المعقوف مناسبة في الحالات التالية:حمل الانحناء المطلوب مرتفع للغايةعمق الحلق غير كافٍالصندوق أعمق من المساحة المتاحة للآلةالأداة طويلة جدًا بالنسبة للحمل المطلوبتتطلب قطعة العمل خلوصًا عند طرفي المثقبيحتاج الجزء إلى إزاحة خاصة أو شكل قرنيلا يتوافق قالب V-die المحدد مع التطبيقفي هذه الحالات، قد يتضمن الحل ما يلي:مثاقب عنق الإوزة المجزأةتوفير مرونة أكبر للأجزاء المعقدة ومتطلبات التخليص الموضعي.لكمات القرنمفيد للوصول إلى المناطق الضيقة أو المغلقة التي تتطلب وصولاً إضافياً حول أداة التثقيب.لكمات على الحزاممثقب ضيق ذو طرف مائل، مناسب لمناطق الانحناء الضيقة والملامح المحدودة.ثقوب النوافذمصممة لتلبية متطلبات الخلوص المحددة حول الأجزاء المشكلة مسبقًا أو المقاطع المغلقة.أدوات التشكيل المخصصةمصممة خصيصاً عندما لا تستطيع الأشكال الهندسية القياسية للثقب تلبية متطلبات قطعة العمل.تسلسل انحناء مختلفمهما كانت احتياجاتك، فإن CARESTONE بجانبك.مكبس فرامل مع ضوء نهار أكبرقد يتطلب الأمر مساحة أكبر لفتح الماكينة بالنسبة لقطع العمل العميقة أو المعقدة للغاية.قوة تشكيل أقل أو طريقة ثني بديلةيمكن أن يساعد تعديل طريقة الثني عندما يصبح خلوص الأدوات أو الحمل عائقًا. يعتمد اختيار الأدوات الأمثل على الشكل الهندسي الكامل لقطعة العمل بدلاً من الاعتماد على بُعد واحد فقط.11. كيفية اختيار مثقب العنق المعقوف المناسب قبل اختيار مثقب عنق الإوزة، راجع المعلومات التالية.هندسة قطعة العملقم بتوفير رسم الجزء النهائي، وخاصة ارتفاع وموضع الحواف المشكلة مسبقًا.المادة والسماكةيؤثر نوع المادة وسمكها على قوة الانحناء المطلوبة ونصف القطر الداخلي وحمل الأداة.التصريح المطلوبقم بقياس المسافة بين خط الانحناء والشفة أو الجدار المتداخل.زاوية اللكمة ونصف قطر الأنفيجب أن تتطابق زاوية المثقب ونصف قطر الأنف مع عملية الثني المطلوبة وقالب V المحدد.سعة الآلةتحقق من قوة حمولة الماكينة، وطول الثني، والمسافة بين نقاط الثني، ونظام التثبيت قبل اختيار الأداة. تصنيف الحمولةيجب أن يكون الحمل المسموح به لآلة التثقيب ذات العنق المعقوف مناسبًا للتطبيق الفعلي. لا تفترض أن الأداة يمكنها استخدام كامل سعة مكبس الثني. نظام الأدواتتأكد من واجهة أدوات مكبس الثني، مثل:نظام أمادانظام ترامبفنظام WILAأنظمة بيسترونيكنظام LVD  12. مثاقب عنق الإوزة من بيندماكس تقوم شركة Bendmax بتصنيع مثاقب وقوالب مكابس الثني لتطبيقات الثني القياسية والمتخصصة.صُممت حلولنا لثقب العنق المعقوف لتوفير ما يلي:  تصريح موثوقتُتيح الأشكال المقعرة مساحة إضافية للصناديق العميقة، والقنوات على شكل حرف U، وحواف الإرجاع. الهندسة الدقيقةتساعد عمليات التشغيل والطحن الدقيقة في الحفاظ على أبعاد ثابتة للثقب وأداء التشكيل. اختيار المواد المناسبةاعتمادًا على التطبيق، يمكن تصنيع أدوات Bendmax باستخدام مواد مثل C45 أو 42CrMo. التخصيص القائم على التطبيقيمكن مراعاة أعماق الحلق المختلفة وزوايا الثقب وارتفاعات العمل وأطواله وفقًا لمتطلبات قطعة العمل والآلة الخاصة بالعميل. توافق النظاميمكن توفير الأدوات لأنظمة مكابس الثني الشائعة الاستخدام، وذلك رهناً بتأكيد الواجهة والأبعاد المطلوبة. بالنسبة لقوالب التثقيب ذات العنق المعقوف المصممة حسب الطلب، يمكن للعملاء تقديم رسم توضيحي للجزء، وسماكة المادة، وزاوية الانحناء، وارتفاع الحافة، ومعلومات عن الماكينة. بعد ذلك، تقوم شركة Bendmax بتقييم الخلوص المطلوب واقتراح تصميم مناسب للأدوات.13. متى يجب عليك اختيار مثقب عنق الإوزة؟ تُعتبر أداة ثقب العنق المعقوف خيارًا قويًا عندما:تصطدم أداة التثقيب القياسية بقطعة العمليتميز هذا الجزء بجدران جانبية عميقةتتضمن قطعة العمل حواف إرجاع طويلةيتطلب تركيب قناة على شكل حرف U مساحة داخلية إضافيةيُحدث تسلسل الانحناء تداخلاًيصبح من الصعب تدوير الجزء أو إعادة وضعهلا يمكن للمثقب التقليدي الوصول إلى خط الانحناء المطلوب السؤال الأساسي ليس:"هل أحتاج إلى لكمة أقوى؟"إنها:"هل تحتاج قطعة العمل إلى مساحة أكبر حول أداة التثقيب؟"إذا كانت الإجابة نعم، فقد تكون أداة ثقب عنق الإوزة هي الخطوة التالية الصحيحة.14. درس الهندسةتُعدّ أداة الثني القياسية أساسًا متعدد الاستخدامات لعمليات الثني اليومية. ولكن عندما تبدأ المقاطع العميقة أو حواف الإرجاع أو الجدران المشكلة مسبقًا في التداخل مع الأداة، يصبح من الضروري استخدام تصميم هندسي مختلف.تُوفر أداة تثبيت مكابس الفرامل ذات العنق المعقوف مساحة إضافية خلف طرف العمل، مما يساعد المصنعين على تشكيل الصناديق العميقة والقنوات على شكل حرف U وحواف الإرجاع بكفاءة أكبر.ميزتها الرئيسية واضحة:توفر أداة التثقيب القياسية القوة والتنوع. بينما توفر أداة التثقيب ذات العنق المعقوف المساحة اللازمة لعمليات الثني المعقدة.يجب أن يوازن الاختيار الصحيح دائمًا بين الخلوص، وقوة الأداة، وقدرة الماكينة، وهندسة قطعة العمل.في المقال التالي من سلسلة أدوات مكابس الثني الشائعة من Bendmax، سنستكشف شكلًا آخر متخصصًا للثقب ونشرح متى يصبح أكثر ملاءمة من ثقب العنق المعقوف التقليدي.15. الأسئلة الشائعةتُعدّ أداة الثني القياسية أساسًا متعدد الاستخدامات لعمليات الثني اليومية. ولكن عندما تبدأ المقاطع العميقة أو حواف الإرجاع أو الجدران المشكلة مسبقًا في التداخل مع الأداة، يصبح من الضروري استخدام تصميم هندسي مختلف.تُوفر أداة تثبيت مكابس الفرامل ذات العنق المعقوف مساحة إضافية خلف طرف العمل، مما يساعد المصنعين على تشكيل الصناديق العميقة والقنوات على شكل حرف U وحواف الإرجاع بكفاءة أكبر.ميزتها الرئيسية واضحة:1. هل يمكنك تصنيع أدوات ثني الصفائح المعدنية حسب الطلب؟نعم. تقوم شركة Bendmax بتصنيع مكابس الثني والقوالب والأدوات المخصصة بناءً على رسوماتك وأبعادك وموادك وسمكك ومتطلبات الثني الخاصة بك. 2. ما المعلومات التي تحتاجها للحصول على عرض سعر؟يرجى تقديم رسمة الأدوات أو رسمة القطعة، ونوع مكبس الثني، ونظام الأدوات، والمادة، والسماكة، وزاوية الثني، ونصف القطر الداخلي، والطول المطلوب. كما أن الصور أو العينات مفيدة أيضاً. 3. ما هي المواد المستخدمة في أدوات مكابس الثني الخاصة بكم؟نستخدم عادةً سبائك C45 و42CrMo، ويتم اختيارها وفقًا لتصميم الأدوات ومتطلبات التطبيق. كما يمكن مناقشة متطلبات المواد الخاصة. 4. ما هي درجة الصلابة التي تحققها أدواتك؟اعتمادًا على تصميم الأدوات، يتم عادةً تقوية الجسم إلى HRC 30-35، بينما يمكن أن تصل منطقة العمل إلى HRC 54-60 تقريبًا لتحسين مقاومة التآكل وعمر الخدمة. 5. كيف تضمن دقة الأدوات؟نستخدم معدات التصنيع والطحن والفحص الدقيقة باستخدام الحاسوب للتحكم في الأبعاد ودقة المظهر الجانبي والاستقامة والصلابة، مع دقة نموذجية للأدوات تصل إلى ±0.02 مم. 6. ما هو وقت الإنتاج لديكم؟تعتمد مدة التسليم على نوع الأدوات وكميتها ومتطلبات التخصيص. عادةً ما يمكن توفير الأدوات القياسية بشكل أسرع، بينما تتطلب الأدوات المصممة حسب الطلب وقتاً إضافياً للهندسة والإنتاج. 7. هل يمكنك التصنيعنعم. نحن ندعم طلبات تصنيع المعدات الأصلية والطلبات بالجملة، بما في ذلك الأدوات المصنعة وفقًا لرسومات العميل ومواصفاته وأنظمة الأدوات المطلوبة. 8. هل تقومون بشحن أدوات مكابس الثني إلى جميع أنحاء العالم؟نعم. تقوم شركة Bendmax بتوريد أدوات ثني الصفائح المعدنية للعملاء في جميع أنحاء العالم ويمكنها دعم تغليف التصدير وتنسيق الشحن وخدمة ما بعد البيع. 9. هل يمكنك مساعدتي في اختيار أدوات مكبس الثني المناسبة؟نعم. أرسل لنا طراز جهازك، وأدواتك الحالية، ورسم قطعة العمل أو متطلبات الثني. يمكن لمهندسينا مساعدتك في التوصية بحل مناسب من حيث المثقب أو القالب أو الأدوات المصممة خصيصًا.واصل رحلتك في فن الانحناءتفاصيل المنتجتعرف على المزيد حول هذه الأدوات ومواصفاتها وتوافقها.→ استكشف المنتج: مثقب قياسي حلول ذات صلةانظر التطبيقات ذات الصلة، وطرق الثني، ومناقشات الأدوات.→ استكشف الحلول والمناقشات هل تحتاج إلى معرفة السعر؟أخبرنا بمتطلباتك واحصل على توصية بشأن الأدوات وعرض سعر.← اطلب عرض سعر: تحدث إلى مهندسي الأدوات لدينا   تابع سلسلة أدوات Bendmaxالتالي:عندما يضيق حيز الانحناء، تجد ثقوب الأوشحة طريقها في المقال التالي، سننتقل من الخلوص العميق إلى الوصول إلى الانحناء الضيق وسنقدم لكم أداة ثقب الإطار.يُعرف أيضًا باسم مثقاب قياسي ضيق، ويتميز مثقاب الإطار بجسم نحيف وطرف مائل متجه للداخل. يساعد هذا التصميم الأداة على الوصول إلى مناطق الانحناء الضيقة حيث قد يعيق المثقاب التقليدي قطعة العمل.سنستكشف هيكلها وتطبيقاتها النموذجية والاختلافات بينها وبين المثاقب القياسية والمثاقب ذات العنق المعقوف، وخاصة في إطارات الأبواب وإطارات النوافذ وقطاعات الأوشحة وقطاعات الصفائح المعدنية الضيقة.  
  • مكبس الثني القياسي: الأساس متعدد الاستخدامات للثني اليومي
    Sep 04, 2026
    مكبس الثني القياسي: الأساس متعدد الاستخدامات للثني اليوميمصممة لتحمل أحمال الانحناء العالية، والإنتاج الموثوق، وتشكيل الصفائح المعدنية متعدد الاستخداماتفي مقالات سابقة على مدونة Bendmax، شاركنا العديد من المقالات حول حلول مكابس الثني، وتطبيقات الأدوات، ومقارنات المنتجات. وتركز هذه المقالات على تحديات الثني المحددة والحلول العملية.عند التعرّف على أدوات مكابس الثني، يسهل العثور على معلومات متفرقة - صورة لملف تعريف المثقب في مكان، ودليل لاختيار القوالب في مكان آخر، ومثال تطبيقي في صفحة أخرى. لكن ما ينقص غالباً هو فهم واضح ومنهجي للأدوات الشائعة الاستخدام في ثني المعادن باستخدام مكابس الثني.ولهذا السبب نقدم لكم سلسلة أدوات مكابس الثني الشائعة القادمة.في هذه السلسلة، سنقدم لكم أدوات التثقيب والقوالب والملحقات الشائعة لأدوات مكابس الثني واحدة تلو الأخرى، مما يساعدكم على بناء فهم أكثر اكتمالاً لكيفية عمل هذه الأدوات وسبب وجود تصميمات مختلفة.من منظور مهندس تقني، سنستكشف مبادئ التصميم، والوظائف، وخصائص التشغيل، والتطبيقات النموذجية لكل أداة. والأهم من ذلك، سنتناول المسائل الهندسية الكامنة وراء هذه الأدوات.لماذا تكون بعض المثاقب مستقيمة بينما يكون للبعض الآخر تصميم معقوف؟ ولماذا تتوفر قوالب V بفتحات مختلفة؟ متى يجب اختيار المثقب القياسي بدلاً من المثقب المعقوف؟ وماذا يجب فعله عندما لا تستطيع الأدوات القياسية تشكيل قطعة العمل المطلوبة؟بدلاً من مجرد سرد مواصفات المنتج، نأمل أن نشرح سبب تصميم الأداة بهذه الطريقة، والمشكلة التي تهدف إلى حلها، وكيف تعمل أثناء عملية الثني، ومتى يكون اختيارها هو القرار الصحيح.نأمل أن تصبح هذه السلسلة مرجعًا عمليًا للأشخاص الجدد في صناعة أدوات مكابس الثني - سواء كنت مشغل آلة، أو مشتري أدوات، أو مهندس مبيعات، أو مصمم، أو مصنّع، أو ببساطة شخصًا بدأ في تعلم كيفية عمل أدوات مكابس الثني.لكن هذه السلسلة ليست مصممة لتكون دليلاً تقنياً أحادي الاتجاه.نحن نؤمن بأن المعرفة الحقيقية بالأدوات تأتي من الأسئلة والتطبيقات والخبرة العملية في الثني.إذا كانت لديك أي أسئلة حول المثاقب أو القوالب، أو كنت غير متأكد من نظام الأدوات المناسب لمكبس الفرامل الخاص بك، أو كنت تحاول ثني قطعة عمل معينة ولكنك لست متأكدًا من كيفية تشكيلها، فلا تتردد في الاتصال بنا.يمكنكم تزويدنا بالرسم، والأبعاد، والمادة، والسماكة، وزاوية الانحناء، وغيرها من المعلومات، أو ببساطة وصف المشكلة التي تواجهونها. يسعدنا مناقشة خيارات الأدوات المختلفة معكم واستكشاف حل عملي.لأن أفضل حلول الأدوات لا تبدأ دائمًا برقم المنتج. أحيانًا، تبدأ بسؤال.أهلاً بكم في سلسلة أدوات ثني الصفائح الشائعة من Bendmax:ابدأ بالقوةعند اختيار أداة ثني الصفائح، فإن العديد من عمليات الثني لا تتطلب أداة معقدة.إنهم بحاجة إلى شيء قوي ومستقر وموثوق.وهنا يأتي دور أداة الثقب القياسية شديدة التحمل.باعتبارها واحدة من أكثر الأدوات العلوية استخدامًا في ثني مكابس الفرامل، تم تصميم أداة Standard Punch وفقًا لمبدأ هندسي بسيط: توفير هندسة عمل قوية يمكنها التعامل مع أحمال الثني الصعبة مع الحفاظ على تنوعها بما يكفي للإنتاج اليومي.بالنسبة لثني الصفائح المعدنية بشكل عام، فإن هذا المزيج من القوة والاستقرار والمرونة يجعل من أداة الثني القياسية أساسًا مهمًا لنظام أدوات مكابس الثني الحديثة.لكن القوة ليست الحل لكل مشكلة انحناء.مع ازدياد عمق قطع العمل، وازدياد تعقيد الأشكال، وتحرك حواف الإرجاع بشكل أكبر حول المثقب، تبدأ مشكلة أخرى بالظهور:قد لا تكون هناك مساحة كافية حول اللكمة.وهذا يقودنا إلى السؤال التالي في سلسلة أدواتنا:ماذا يحدث عندما تنفد مساحة جهاز Standard Punch؟ليس الحل دائماً هو توجيه لكمة أقوى.أحيانًا، يكون الحل هندسة مختلفة.عندما تنفد المساحة في المثاقب القياسية، توفر المثاقب ذات العنق المعقوف مساحة إضافية.1. ما هي أداة التثقيب القياسية لثني الصفائح المعدنية؟أداة التثقيب القياسية هي الأداة العلوية المثبتة على مكبس الثني لتشكيل الصفائح المعدنية مقابل قالب V السفلي.أثناء عملية الثني، يتحرك المثقب للأسفل ويدفع قطعة العمل إلى داخل فتحة القالب. في عملية الثني الهوائي، تُدعم الصفيحة بواسطة أكتاف قالب V بينما يتحكم المثقب في موضع الثني وعمق التشكيل.تم تصميم أداة التثقيب القياسية لمجموعة واسعة من عمليات الثني الشائعة، بما في ذلك:انحناء عام بزاوية 90 درجةتصنيع الصفائح المعدنيةثني الصفائحالمكونات الهيكليةالخزائن والهياكلالإطارات والأقواسأعمال التصنيع العامةيوفر هيكلها القوي نسبياً مقاومة جيدة لأحمال الانحناء، بينما يحدد طرفها العامل كيفية نقل القوة إلى المادة.بعبارات بسيطة:تعتبر أداة التثبيت القياسية أداة موثوقة ومتعددة الاستخدامات لنظام أدوات مكابس الثني.2. لماذا تحتاج اللكمة العادية إلى جسم قوي؟تولد عملية ثني الصفائح المعدنية باستخدام مكابس الثني قوى تشكيل كبيرة.يجب أن تتحمل المثقبة هذه القوى بشكل متكرر دون تشوه مفرط أو عدم استقرار أو تآكل مبكر.يساعد هيكل المثقب المتين على توفير ما يلي:استقرار هيكلي عاليمقاومة أفضل لأحمال الانحناءوضع الأدوات بشكل متسقموثوقية الأبعاد على المدى الطويلملاءمة أفضل للإنتاج المتطلببالنسبة لتكوينات Bendmax الخاصة بالخدمة الشاقة، يمكن تصميم الأدوات لتطبيقات الأحمال العالية، حيث تصل بعض التصميمات إلى سعة تحميل قصوى تبلغ 1000 كيلو نيوتن/متر.ومع ذلك، يجب دائمًا التعامل مع هذا الرقم على أنه تصنيف خاص بالمنتج، وليس سعة عالمية لكل مثقاب قياسي.يعتمد الحمل المسموح به فعلياً على عوامل مثل:هندسة الثقبمادةارتفاع الأداةالمقطع العرضينصف قطر العملطريقة الانحناءسعة الآلةهندسة قطعة العملهذا تمييز مهم عند اختيار الأدوات الثقيلة.لا يعني المظهر الأقوى بالضرورة أن المضرب ذو قدرة أعلى.يُحدد تصميم الأداة بالكامل حمل التشغيل الخاص بها.3. الهندسة الكامنة وراء خلوص الشفة القصيرةإن المثقب القياسي ليس مجرد كتلة مستقيمة من الفولاذ المقوى.تم تصميم شكلها بعناية حول منطقة الانحناء.تتضمن العديد من تصميمات المثقب القياسي انحناءً مقعرًا طفيفًا على الجانب الداخلي مع الحفاظ على جوانب خارجية مسطحة نسبيًا.يُتيح هذا التصميم الهندسي مساحة كافية حول قطعة العمل.بالنسبة لبعض التطبيقات ذات الحواف القصيرة، هذا يعني أن الحافة يمكن أن تتحرك أقرب إلى جسم المثقب دون تداخل فوري.ونتيجة لذلك، قد يتم إكمال بعض التطبيقات التي يبدو أنها تتطلب مثقب عنق الإوزة خاصًا باستخدام مثقب قياسي مصمم بشكل مناسب.لكن لكل شيء حد.لا تزال أداة Standard Punch في الأساس أداة متينة وقوية نسبياً.عندما تصبح قطعة العمل أعمق أو تمتد حافة الإرجاع أكثر حول المثقب، يمكن أن تصبح الخلوص المتاح غير كافٍ.وهنا يصبح تصميم الأدوات أكثر أهمية من مجرد زيادة قوة الأداة.4. قوة الثقب مقابل خلوص قطعة العملهذا أحد أهم المفاهيم في اختيار أدوات مكابس الثني.تخيل مشكلتين مختلفتين.المشكلة أ: حمل الانحناء مرتفع للغايةقد يتضمن الحل ما يلي:لكمة أقوىنرد أقوىمادة مناسبةأدوات أكبرآلة ذات سعة أعلىالمشكلة ب: قطعة العمل تعيق المثقب مادياًالحل مختلف.زيادة قوة الثقب لا تخلق خلوصًا إضافيًا.إذا اصطدمت قطعة العمل بجسم المثقب قبل اكتمال عملية الثني، فإن المشكلة هندسية.أنت بحاجة إلى أداة توفر مساحة أكبر.يمكن تلخيص هذا التمييز ببساطة:القوة تحل مشاكل الأحمال. والهندسة تحل مشاكل الخلوص.وهذا هو السبب تحديداً لوجود أشكال مختلفة للثقب.5. لماذا تُستخدم المثاقب القياسية بزاوية 85 درجة بشكل شائع؟تتوفر أدوات مكابس الثني بزوايا ثقب مختلفة، بما في ذلك تكوينات حول 85 درجة و86 درجة و88 درجة.لا يعني استخدام مثقاب بزاوية 85 درجة أن قطعة العمل النهائية ستكون منحنية بزاوية 85 درجة تلقائيًا.في العديد من تطبيقات الثني الهوائي، يتم اختيار هندسة المثقب والقالب لتوفير خلوص التشكيل المطلوب وقدرة الثني الزائد لإنتاج زوايا حول 90 درجة.تعتمد زاوية الانحناء النهائية على عدة متغيرات، بما في ذلك:زاوية الثقبزاوية القطعفتحة على شكل حرف Vنصف قطر أنف اللكمةنوع المادةسمك المادةعمق الانحناءمادة الارتدادالتحكم الآلي وقابلية التكرارلذلك، ينبغي اعتبار زاوية الثقب جزءًا من نظام الانحناء الكامل بدلاً من اعتبارها حلاً منفردًا للارتداد المرن. نظام AMADA القياسي لآلة ثني الصفائح المعدنية رقم 11.201 نظام AMADA القياسي لآلة ثني الصفائح المعدنية رقم 11.230 نظام AMADA القياسي لآلة ثني الصفائح المعدنية رقم 10.142 نظام ويلا من النوع الثاني، رقم الثقب القياسي 14.0206. نصف قطر رأس اللكمة مهميؤثر نصف قطر رأس المثقب بشكل مباشر على التلامس بين المثقب والصفيحة المعدنية.قد يكون نصف القطر الأصغر مناسبًا للتطبيقات التي تتطلب انحناءً داخليًا أكثر إحكامًا، بينما قد يكون نصف القطر الأكبر ضروريًا للمواد الأكثر سمكًا أو التطبيقات التي يجب فيها تجنب الإجهاد السطحي المفرط.يعتمد نصف القطر الصحيح على:المادة + السماكة + فتحة على شكل حرف V + نصف القطر الداخلي المطلوب + طريقة الثنيلهذا السبب، لا توصي شركة Bendmax باختيار المثقب بناءً على زاويته الاسمية فقط.يجب أن تتطابق هندسة المثقب بالكامل مع القالب السفلي والتطبيق الفعلي.7. مادة التثقيب القياسية: لماذا تستخدم بيندماكس 42CrMoبالنسبة لأدوات مكابس الثني من نوع Bendmax، يتم اختيار 42CrMo للتطبيقات التي تتطلب مزيجًا من القوة والمتانة ومقاومة التآكل.تُعد هذه المادة مناسبة بشكل خاص لأدوات مكابس الثني الصعبة لأن الأداة يجب أن تتحمل أحمال التشكيل المركزة بشكل متكرر.يركز Bendmax أيضًا على تقوية المناطق التي تتعرض للاحتكاك المباشر والتآكل.مواد أدوات بيندماكسمادة: 42CrMoنصف قطر العمل / نصف قطر الدخول، الصلابة: 54-60 HRCيساعد تقوية نصف قطر العمل ونصف قطر الدخول على تحسين المقاومة لما يلي:يرتديتشوه السطحتحميل التلامس المتكررتلف حافة العملالهدف ليس ببساطة جعل الأداة بأكملها صعبة للغاية.تحتاج أداة مكبس الثني إلى التوازن الصحيح بين القوة والمتانة والصلابة والاستقرار الأبعاد.8. الطحن الدقيق: أكثر من مجرد سطح أملستعتبر عملية الطحن الدقيق جزءًا مهمًا من تصنيع أدوات مكابس الثني.يجب أن تحافظ أسطح العمل على هندسة دقيقة حتى تتمكن أجزاء الأدوات المختلفة من العمل معًا بشكل متسق.تساعد عمليات التشغيل والطحن الدقيقة في التحكم بما يلي:أبعاد الأداةنصف قطر العملاستقامة الأداةالتوازياتساق القطاعجودة السطحعجلة تجليخ التشكيلبالنسبة للأدوات المجزأة، يصبح التناسق البُعدي ذا أهمية خاصة.يمكن أن يؤثر اختلاف بسيط بين الأجزاء المتجاورة على حالة التلامس ويؤثر في النهاية على اتساق الانحناء.ولهذا السبب فإن أدوات التصنيع الدقيقة لا تتعلق ببساطة بإنتاج أداة "تبدو دقيقة".يجب أن تظل الهندسة دقيقة في المواضع المهمة أثناء الانحناء الفعلي.عرض أدوات مكابس الثني القياسية من Bendmax9. هل يمكن للمثقب القياسي التعامل مع المواد السميكة؟نعم — عندما يتم تصميم أداة الثقب بشكل صحيح ومطابقتها للتطبيق بشكل صحيح.يتم اختيار المثاقب القياسية شديدة التحمل بشكل شائع عندما يتطلب التطبيق أحمال انحناء أعلى وهيكل أداة قوي.ومع ذلك، لا ينبغي أبدًا أن يعتمد اختيار الأدوات على سمك المادة فقط.ينبغي على المهندس أيضًا مراعاة ما يلي:قوة الموادسمك المادةطول الانحناءنصف قطر الانحناء الداخليفتحة على شكل حرف Vقوة الانحناء المطلوبةحمولة الآلةقدرة تحمل الأدواتهندسة قطعة العملبالنسبة للتطبيقات الصعبة، يجب دائمًا فحص نظام الأدوات كنظام متكامل.10. المثقب القياسي مقابل المثقب ذو العنق المعقوفوهنا يصبح الفرق بين الأداتين واضحاً للغاية.ميزةمثقب قياسي شديد التحملمثقب عنق الإوزةالميزة الرئيسيةالقوة والتنوعالتخليص الجمركيتصميم الهيكلقوي / صلبهندسة غائرة / مفتوحة العنقالانحناء العامممتازجيدتطبيقات الخدمة الشاقةخيار قوييعتمد على التطبيقخلوص الحافة القصيرةجيد في التصاميم المناسبةممتازصناديق عميقةمحدود بالهندسةممتازملفات تعريف المستخدممحدود بالهندسةممتازحواف الإرجاعيعتمد على التطبيقسهولة الوصولملفات تعريف معقدةمحدودالأنسبالغرض الهندسي الرئيسيالتعامل مع أحمال الانحناءمنع تداخل الأداة/قطعة العملالنقطة الأساسية هي:اللكمات ذات العنق المعقوف ليست مجرد "لكمات قياسية أقوى".إنهم يحلون مشكلة هندسية مختلفة.يركز نظام الثقب القياسي بشكل كبير على القوة الهيكلية والأداء العام.تُغير أداة التثقيب ذات العنق المعقوف هندسة الأداة العلوية لتوفير خلوص إضافي.11. متى يجب عليك اختيار لكمة قياسية؟تعتبر اللكمة القياسية خيارًا قويًا عادةً عندما:قطعة العمل لها هندسة تقليديةتوجد مساحة كافية حول المثقبمن المتوقع حدوث أحمال انحناء عاليةالإنتاج للأغراض العامة مطلوبيمكن تشكيل الحواف القصيرة دون تداخليفضل استخدام حلول أدوات قوية واقتصاديةبالنسبة للعديد من ورش التصنيع، هذا يجعل أداة التثقيب القياسية هي الأداة الأولى التي يجب مراعاتها.لا يوجد سبب لاستخدام أداة ثقب متخصصة عندما توفر أداة الثقب القياسية الأداء المطلوب بالفعل.12. متى تصبح أداة التثقيب القياسية غير مناسبة؟يتغير الوضع عندما تبدأ قطعة العمل بالتداخل مع المثقب.تشمل علامات التحذير النموذجية ما يلي:أقسام الصناديق العميقةمقاطع عرضية ضيقة على شكل حرف Uحواف الإرجاع الطويلةقنوات عميقةمساحات داخلية محدودةمقاطع معقدة متعددة الانحناءاتتداخل المثقب مع قطعة العملفي هذه المرحلة، لا يؤدي اختيار لكمة قياسية أقوى بالضرورة إلى حل المشكلة.ويصبح السؤال:كيف يمكننا توفير مساحة أكبر حول المنعطف؟هذا السؤال يقود مباشرة إلى المقال التالي في سلسلة Bendmax.13. لماذا تُستخدم مثاقب Bendmax القياسية؟تصمم شركة Bendmax المثاقب القياسية بناءً على ثلاثة متطلبات عملية:قوةيوفر هيكل 42CrMo أساسًا قويًا لتطبيقات الانحناء الصعبة.دقةتساعد عمليات التشغيل والطحن الدقيقة في الحفاظ على هندسة الأدوات المتسقة ودقة الأبعاد.كفاءة الإنتاجتُستخدم ملفات تعريف الثقب القياسية على نطاق واسع، مما يسمح لشركة Bendmax بالحفاظ على كفاءة الإنتاج ودعم الطلبات المتكررة والمتطلبات الكبيرة وأوقات التسليم العملية.بالنسبة للعملاء الذين يشترون الأدوات بكميات كبيرة، فإن الإنتاج الموحد يساعد أيضاً على تحسين الاتساق من طلب إلى آخر.14. درس الهندسةتُقدّم أداة التثقيب القياسية درساً مهماً حول أدوات مكابس الثني:لا تحل كل مشكلة بمزيد من القوة.تُعد الأداة المتينة ذات قيمة كبيرة عندما يكون التحدي هو ثني الأحمال.لكن عندما لا تستطيع قطعة العمل التحرك فعلياً حول الأداة، فإن القوة لم تعد هي المشكلة الأساسية.الأداة تحتاج إلى شكل هندسي مختلف.وهنا تبدأ حلولنا التالية في مجال الأدوات.واصل رحلتك في فن الانحناءتفاصيل المنتجتعرف على المزيد حول هذه الأدوات ومواصفاتها وتوافقها.→ استكشف المنتج: مثقب قياسيحلول ذات صلةانظر التطبيقات ذات الصلة، وطرق الثني، ومناقشات الأدوات.→ استكشف الحلول والمناقشاتهل تحتاج إلى معرفة السعر؟أخبرنا بمتطلباتك واحصل على توصية بشأن الأدوات وعرض سعر.← اطلب عرض سعر: تحدث إلى مهندسي الأدوات لديناتابع سلسلة أدوات Bendmaxالتالي:عندما تنفد المساحة في المثاقب القياسية، توفر المثاقب ذات العنق المعقوف مساحة إضافية.كيف يحل تصميم عنق الإوزة ذو الخلوص العالي مشاكل الخلوص التي لا تستطيع المثاقب القياسية حلهافي المقال التالي، ننتقل من القوة إلى الخلوص وندرس كيف تم تصميم مثاقب العنق المعقوف للصناديق العميقة، والقطاعات على شكل حرف U، وحواف الإرجاع، والتطبيقات الأخرى التي يمكن أن يتداخل فيها المثقب القياسي التقليدي ماديًا مع قطعة العمل.
  • أدوات مكابس الثني المخصصة: عندما لا تكفي الأدوات القياسية
    Aug 15, 2026
      أدوات مكابس الثني المخصصة: عندما لا تكفي الأدوات القياسية تستطيع أدوات مكابس الثني القياسية التعامل مع نطاق واسع من عمليات الثني. وتغطي المثاقب القياسية، وقوالب V، ومثاقب العنق المعقوف، وأدوات الثني الدائري، وأدوات حياكة الحواف معظم التطبيقات اليومية.لكن عاجلاً أم آجلاً، يأتي جزء يبدو وكأنه يقول:محاولة جيدة. أدواتك القياسية لن تجدي نفعاً هنا.عادةً ما يكون هذا هو الوقت الذي تدخل فيه أدوات ثني الصفائح المخصصة في الصورة.لا يتعلق تصميم الأدوات المخصصة بصنع شيء غير مألوف لمجرد صنعه، بل يتعلق بتصميم أداة حول غرض محدد. هندسة الجزء، والمادة، والآلة، وتسلسل الثني، ومتطلبات الإنتاج عندما لا تستطيع الأدوات القياسية توفير النتيجة المطلوبة.  1. متى تحتاج فعلاً إلى أدوات مخصصة؟ السؤال الأول ليس "هل يمكنك صنع أداة مخصصة؟"السؤال الأفضل هو:"هل أحتاج إلى واحد حقاً؟"إذا كان بإمكان أداة التثقيب والقالب القياسية إنتاج الانحناء المطلوب بأمان وبشكل متسق، فعادةً ما يكون هناك سبب ضئيل لإعادة اختراع الأدوات. تصبح الأدوات المخصصة مجدية عندما تتسبب الأدوات القياسية في مشاكل مثل: •لا يمكن تحقيق هندسة الانحناء المطلوبة•الحافة قصيرة جدًا أو عميقة جدًا•تتداخل قطعة العمل مع المثقب القياسي•يلزم إنتاج عدة انحناءات في عملية إعداد واحدة•يلزم نصف قطر أو زاوية خاصة•يتطلب الجزء إزاحة أو ثنيًا على شكل حرف Z•تتسبب الأدوات القياسية في حدوث علامات أو تشوه.•تتطلب عملية الإنتاج عملية تشكيل مخصصة•يجب تقليل وقت الإعداد•يتم إنتاج نفس الجزء الخاص بشكل متكرر•يجب أن تكون قطعة العمل خالية تمامًا من آثار الأدوات. بعبارة أخرى:إذا كان الجزء غير عادي، فقد تحتاج الأدوات إلى أن تكون غير عادية أيضًا.   2. تبدأ عملية تصنيع الأدوات المخصصة بالقطعة، وليس بالأداة. من الأخطاء الشائعة بدء النقاش بما يلي:"نحن بحاجة إلى ضربة قوية."هذا مبكر بعض الشيء.يبدأ تصميم الأدوات المخصصة المناسبة بـ قطعة العمل.يحتاج مصمم الأدوات إلى فهم ما يلي:مادةتتضمن المعلومات النموذجية ما يلي:درجة المادةسماكةقوة الشدقوة الخضوعحالة السطحعلى سبيل المثال، الانحناء ألومنيوم 1.5 مم و فولاذ عالي القوة بسمك 10 مم من الواضح أنهما ليسا نفس المهمة. قد تختلف هندسة الأدوات وفتحة القالب ونصف قطر المثقب وقوة الانحناء المطلوبة اختلافًا تامًا.هندسة الجزءتشمل الأبعاد المهمة ما يلي:الأبعاد الكلية للجزءأطوال الحوافزوايا الانحناءنصف قطر الانحناء الداخليأبعاد الإزاحةفتحات وثقوبالمناطق المنقوشة أو المشكلةمتطلبات التخليصحتى ميزة صغيرة يمكن أن تحدد ما إذا كانت الأداة القياسية ستعمل أم لا.معلومات الجهازيجب أن تتطابق الأدوات المستخدمة أيضاً مع مكبس الثني.تشمل معايير الجهاز المهمة ما يلي:الشركة المصنعة وطراز مكابس الثنيأقصى حمولةطول الانحناءنظام الأدواتنوع حامل المثقبنوع حامل القالبأقصى ارتفاع للأدواتطريقة التثبيتضوء النهار المتاحإن أداة التثقيب المصممة بشكل جميل والمخصصة لا تكون مفيدة للغاية إذا لم تكن مناسبة للآلة.  "للمزيد من المعلومات، اطلع على مقالاتنا ذات الصلة.[كيفية حساب قوة الضغط لثني الصفائح المعدنية لأدوات مختلفة (دليل كامل 2026)][كيفية اختيار أدوات مكبس الثني المناسبة بناءً على قوة الثني][ما هي أدوات مكابس الثني؟ الدليل الشامل للمصنعين]  3. أكثر أدوات مكابس الثني المخصصة شيوعًا أدوات مخصصة يمكن أن تتخذ أشكالاً عديدة. بعضها فريد تماماً، بينما البعض الآخر عبارة عن نسخ معدلة من الأدوات القياسية.فيما يلي بعض الأمثلة الشائعة. ثقوب مخصصة قد يكون من الضروري استخدام مثقب مخصص عندما يتعارض المثقب القياسي مع قطعة العمل. تشمل التصاميم النموذجية ما يلي:ثقوب عنق الإوزة العميقة للغايةثقوب ضيقةلكمات ممتدةلكمات بزاوية خاصةلكمات نصف قطريةلكمات متداخلةقوالب تشكيل مخصصة قوالب تشكيل متعددة المراحل  فعلى سبيل المثال، قد تصطدم قطعة عمل عميقة على شكل صندوق بمثقب مستقيم قياسي. مثقب عنق الإوزة أو مثقب الإزاحة يمكن أن يوفر ذلك الخلوص الإضافي اللازم لإكمال الانحناء. 4. قوالب مخصصة وينطبق المبدأ نفسه على الأدوات السفلية.قالب V القياسي مناسب تمامًا للثني الهوائي التقليدي، ولكن قد تتطلب التطبيقات الخاصة ما يلي: • فتحات على شكل حرف V مصممة حسب الطلب• فتحات متعددة على شكل حرف V• رقائق على شكل حرف V غير متماثلة• قوالب الإزاحة• يموت نصف القطر• قوالب على شكل حرف U• قوالب رباعية الاتجاهات• قوالب قابلة للتعديل• قوالب التشكيل تُعد فتحة القالب ذات أهمية خاصة لأنها تؤثر على العلاقة بين سُمك المادة، ونصف القطر الداخلي، وقوة الانحناء، والحد الأدنى لطول الشفة.بالنسبة لثني الهواء التقليدي، فإن نقطة البداية الشائعة الاستخدام هي:V ≈ 6–8 × سمك المادةلكن هذه ليست قاعدة عامة. فقوة المادة، ونصف القطر المطلوب، وهندسة الأدوات، وقدرة الآلة كلها أمور مهمة.ولهذا السبب تحديداً يجب تصميم الأدوات المخصصة حول التطبيق الفعلي بدلاً من مجرد نسخ بُعد من كتالوج.   5. عندما يمكن لأداة واحدة أن تحل محل عدة أدوات إليكم إحدى أكبر مزايا الأدوات المصممة حسب الطلب:يمكنك أحيانًا تحويل عدة عمليات إلى عملية واحدة.تخيل جزءًا يتطلب عادةً ما يلي:الانحناء القياسيتغيير الأدواتالانحناء المنحرفتغيير الأدواتالتشكيل النهائيقد تجمع أداة تشكيل مصممة خصيصًا العديد من هذه العمليات في عملية إعداد واحدة.وهذا قد يقلل مما يلي:وقت تغيير الأدواتوقت إعداد الآلةالتعامل مع المشغلأخطاء في تحديد المواقعتباين الإنتاجبالنسبة للإنتاج بكميات كبيرة، حتى التوفير 30 ثانية لكل جزء قد يصبح الأمر ذا أهمية.على سبيل المثال، بمعدل 500 قطعة شهرياً:0.5 دقيقة × 500 = 250 دقيقةهذا أكثر من 4 ساعات يتم توفير جزء من وقت الإنتاج كل شهر.وهذا مجرد تحسن بسيط واحد.  6. أدوات مخصصة للثني بدون علامات يُعدّ وضع العلامات على الأسطح سببًا شائعًا آخر للجوء إلى التخصيص.يمكن أن تترك قوالب القطع القياسية على شكل حرف V علامات على:الفولاذ المقاوم للصدأالألومنيومورقة مطلية مسبقًاألواح زخرفيةالأجزاء المطلية بالمسحوقأسطح عالية الوضوحإذا كانت الجودة التجميلية مهمة، فإن العميل قالب بدون علامة أو بدون علامة قد يكون هذا حلاً أفضل.بحسب التطبيق، قد تستخدم الأدوات ما يلي:حشوات من البولي يوريثانبكرات خاصةحشوات قابلة للاستبدالهندسة القالب المعدلةأسطح تلامس منخفضة الاحتكاكالهدف بسيط:قم بثني الورقة دون ترك أي تذكار على شكل أداة.قد يكون هذا الأمر ذا قيمة خاصة عندما لا يمكن تلميع المكون النهائي أو إعادة طلائه أو إعادة تشكيله بأي شكل آخر بعد ثنيه.  قالب على شكل حرف V قابل للتعديل والدوران من Bendmax  قالب ثني الصفائح الدائرية من Bendmax بدون علامات  أدوات Bendmax Wing Bending Plus  حامل Bendmax PU وقوالب إدخال بدون علامات/بدون علامات  غشاء بيندماكس الواقي  قالب على شكل حرف V قابل للدوران من بيندماكس    7. أدوات مخصصة للثني على شكل حرف Z والثني غير المتماثل يُعدّ الثني المائل تطبيقًا كلاسيكيًا آخر للأدوات المخصصة.يتطلب الانحناء على شكل حرف Z عادةً انحناءين متوازيين مع إزاحة متحكم بها بينهما.يمكنك إجراء العملية باستخدام أدوات قياسية متعددة، ولكن هناك حاجة إلى أداة مخصصة. أداة ثني على شكل حرف Z قد يؤدي ذلك أحيانًا إلى تسريع العملية وجعلها أكثر اتساقًا.الأبعاد الرئيسية عادةً ما تكون كالتالي:سمك المادةارتفاع الإزاحةزاوية الانحناءطول الشفةنصف القطر الداخليالتصريح المطلوببالنسبة للإنتاج المتكرر، يمكن أن تكون أداة الإزاحة المخصصة أكثر منطقية بكثير من إعداد العديد من المثاقب والقوالب القياسية بشكل متكرر.  8. حياكة الحواف وتسطيحها: حالة خاصة أخرى تبدو عملية حياكة الحواف بسيطة.ليس الأمر كذلك دائماً.تتضمن عملية حياكة الحواف النموذجية أولاً ثني الورقة ثم تسوية الحافة المطوية.قد تتطلب العملية، بحسب نوع المادة وتصميم الجزء، ما يلي:ثقوب حياكة الحوافلكمات التسطيح قوالب التسطيحأدوات زنبركيةأدوات التسوية الهيدروليكيةأدوات التشكيل المخصصةيجب أن توفر الأدوات مساحة كافية للشفة المنحنية مسبقًا مع التحكم في الشكل الهندسي النهائي المسطح.بالنسبة لأجزاء الإنتاج التي تتطلب عملية حياكة حواف ثابتة، يمكن أن تساعد الأدوات المخصصة في تقليل تعقيد الإعداد وتحسين قابلية التكرار.  9. المواد مهمة أكثر مما قد تتصور لا يمكن بالضرورة استخدام نفس تصميم الأداة المخصصة لكل المواد.لنأخذ ثلاثة مواد شائعة كمثال:مادةالخصائص النموذجيةاعتبارات الأدواتالفولاذ الطريسهل التكوين نسبياًغالباً ما تكون الأدوات متعددة الأغراض فعالةالفولاذ المقاوم للصدأقوة ومرونة أعلىقد يتطلب الأمر قوة أكبر وأنصاف أقطار مناسبةالألومنيومسطح ناعم، كثافة أقلتُعد حماية السطح والأقطار المناسبة من الأمور المهمة تتطلب أنواع الفولاذ عالية القوة مزيداً من الاهتمام.مع ازدياد قوة شد المادة، تزداد قوة الانحناء المطلوبة عمومًا. لذا، يجب التحقق من توافق الأدوات مع قدرة الماكينة المتاحة والحمل المسموح به للأدوات.هذا أحد الأسباب التي تجعل جعل الأداة "أقوى" ليس هو الحل الكامل.تتضافر هندسة الأداة والمادة والمعالجة الحرارية وقدرة الآلة معًا.  10. ما هي المواد التي تُصنع منها الأدوات المخصصة؟ بالنسبة لأدوات مكابس الثني الصناعية، يعد اختيار المواد أمراً بالغ الأهمية.من المواد الشائعة الاستخدام فولاذ سبيكة 42CrMo4 / 42CrMoوخاصة بالنسبة للأدوات التي تتطلب مزيجًا جيدًا من القوة والمتانة ومقاومة التآكل.بحسب التطبيق، قد يستخدم المصنعون أيضاً مواد مثل:C4542CrMo4H13SKD11المعالجة الحرارية لا تقل أهمية.قد تستخدم أداة مخصصة ما يلي:التصلب الكاملالتصليد بالحثالتصليد بالليزرالتصلب الموضعيمعالجات الأسطحعلى سبيل المثال، قد يستخدم تصميم الأدوات منطقة عمل صلبة حول HRC 54–60، وذلك حسب درجة المادة وعملية التصنيع ومتطلبات التطبيق.النقطة المهمة هي أنه لا ينبغي النظر إلى الصلابة بشكل مستقل.إن مكون الأدوات الذي يتميز بصلابته الشديدة ولكنه هش للغاية ليس بالضرورة أداة أفضل.القوة + المتانة + مقاومة التآكل = الهدف الحقيقي.  11. التخصيص لا يعني "صنع من الصفر في كل مرة" هذا جدير بالذكر.لا يعني استخدام أداة مخصصة بالضرورة تصميم كل بُعد من الصفر.في كثير من الحالات، يكون الحل الأمثل هو أداة قياسية معدلة.على سبيل المثال:ثقب قياسي + نصف قطر أنف معدلorقالب V قياسي + حشوة مخصصةorحامل قياسي + قسم تشكيل مخصصيمكن لهذا النهج أن يقلل من وقت وتكلفة التصنيع مع الاستمرار في حل مشكلة الانحناء الخاصة بالعميل.غالباً ما يكون هذا حلاً أكثر ذكاءً من تصميم نظام أدوات جديد تماماً.   12. كيفية تصميم الأدوات المخصصة عادةً ما يتبع مشروع الأدوات المخصصة الاحترافية عمليةً كهذه:الخطوة 1 - فهم التطبيقابدأ برسم الجزء، والمادة، والسماكة، ومتطلبات الانحناء، وحجم الإنتاج.الخطوة الثانية - فحص الجهازتأكد من طراز مكبس الثني، وقوة الشد، وواجهة الأدوات، ونظام التثبيت، وارتفاع العمل المتاح.الخطوة 3 - تحليل عملية الثنيحدد تسلسل الانحناء، وفتحة V المطلوبة، وهندسة الثقب، ونصف القطر الداخلي، والمسافة الفاصلة، وقوة الانحناء المقدرة.الخطوة الرابعة - تطوير تصميم الأداةيمكن استخدام نمذجة التصميم بمساعدة الحاسوب (CAD) للتحقق مما يلي:إزالة قطعة العملتداخل الأدواتهندسة التشكيلقوة الأداةتوافق الجهازبالنسبة للتطبيقات الأكثر تعقيدًا، تحليل العناصر المحدودة (FEA) ويمكن استخدامها أيضًا لتقييم توزيع الإجهاد والتشوه.الخطوة 5 - التصنيع والمعالجة الحراريةيتم تصنيع الأداة ومعالجتها حرارياً وصقلها وإنهاؤها وفقاً للتفاوتات المطلوبة.الخطوة 6 - اختبار الأداةالخطوة الأخيرة ليست ببساطة:"يبدو جيداً. أرسله."ينبغي اختبار الأدوات مقابل التطبيق المقصود كلما كان ذلك عمليًا.الهدف النهائي هو أداة تعمل على الآلة الفعلية بالمواد الفعلية وهندسة القطعة الفعلية.  مقالات ذات صلة" [ كيفية اختيار أدوات مكبس الثني المناسبة بناءً على قوة الثني            [لماذا تركز شركة Bendmax على التحكم الصارم في العمليات أثناء إنتاج أدوات مكابس الثني؟]   13. كم تبلغ تكلفة الأدوات المخصصة؟ لا يوجد سعر موحد.قد لا يكلف المثقب المعدل البسيط أكثر بقليل من الأداة القياسية.قد تكون أداة التشكيل الكبيرة متعددة المراحل أكثر تكلفة بكثير.تعتمد التكلفة على عوامل مثل:حجم الأدواتمادة الأداةتعقيد الهندسةمتطلبات التشغيل الآليالمعالجة الحراريةتفاوت الطحنمعالجة السطحكميةمتطلبات الاختبارلكن سعر الشراء لا ينبغي أن يكون الرقم الوحيد الذي تنظر إليه.فكر في إجمالي تكلفة الإنتاج.إذا كانت أداة مخصصة بقيمة 500 دولار تلغي العديد من عمليات الإعداد وتوفر 10 دقائق لكل دفعة، فإن قيمتها يمكن أن تكون أعلى بكثير مما يوحي به سعر شرائها.ولهذا السبب ينبغي تقييم الأدوات المخصصة بناءً على العائد على الاستثمار، وليس فقط سعر الوحدة.   14. متى لا يكون استخدام الأدوات المخصصة مجديًا على الأرجح لا تُعدّ الأدوات المخصصة هي الحل دائماً.إذا كنت تحتاج فقط إلى إنتاج 10 أجزاء مرة واحدة، فقد لا يكون الإنفاق الكبير على أداة تشكيل مخصصة أمرًا منطقيًا من الناحية الاقتصادية.قد يكون استخدام أداة ثقب وقالب قياسية كافياً تماماً.تصبح الأدوات المخصصة أكثر جاذبية عندما:يتم إنتاج الجزء بشكل متكرريُعد وقت الإعداد عاملاً مهماً.لا تستطيع الأدوات القياسية تحقيق الشكل الهندسيمتطلبات الجودة عاليةتُعد تكاليف العمالة كبيرةيمكن دمج عمليات متعددةيجب أن تظل الأدوات متسقة عبر عمليات الإنتاجباختصار:إذا قمت بثنيه مرة واحدة، فقد تفوز الأدوات القياسية.إذا قمت بثنيه 10000 مرة، فإن الحساب يتغير.  15. ما المعلومات التي يجب عليك إرسالها إلى الشركة المصنعة للأدوات؟ إذا كنت ترغب في الحصول على عرض أسعار لأدوات مخصصة، فلا ترسل فقط:"أحتاج إلى لكمة خاصة."وهذا يترك مجالاً واسعاً للتخمين.تتضمن حزمة البداية الأفضل بكثير ما يلي:1. رسم جزئييفضل أن يكون الملف بصيغة PDF أو DXF أو 3D CAD.2. الموادعلى سبيل المثال: S235، S355، الفولاذ المقاوم للصدأ 304، الألومنيوم 5052، إلخ.3. سمك المادةعلى سبيل المثال: 2.0 مم، 3.0 مم، 6.0 مم.4. متطلبات الانحناءقم بتضمين الزاوية ونصف القطر وطول الشفة والإزاحة والأبعاد الحرجة الأخرى.5. معلومات عن مكابح الضغطالشركة المصنعة للآلة، والطراز، والحمولة، وطول الانحناء.6. نظام الأدواتواجهة أوروبية/بروميكام، أو أمريكية، أو ترامبف، أو ويلا، أو أمادا، أو واجهة أخرى.
  • أدوات ثني الصفائح ذات الطراز الأوروبي مقابل الطراز الأمريكي: أيهما الأنسب لمكبس الثني الخاص بك؟
    Aug 14, 2026
      أدوات ثني الصفائح على الطراز الأوروبي مقابل الطراز الأمريكيأيها الأنسب لفرامل الثني الخاصة بك؟  إذا كنت تشتري أدوات مكابس الثني، فستواجه عاجلاً أم آجلاً نفس السؤال:النمط الأوروبي أم النمط الأمريكي؟للوهلة الأولى، قد يبدو الأمر وكأنه طريقتان مختلفتان لصنع نفس أداة الثقب والقالب. لكن الاختلافات تكمن في الواقع في هندسة الأدوات، وطريقة التثبيت، ونقل الأحمال، وحتى في طريقة إعداد المشغلين لمكبس الثني.ولا، ليس أحدهما بالضرورة "أفضل" من الآخر.يعتمد الاختيار الصحيح على مكبس الثني الخاص بك، ونظام الأدوات الحالي لديك، وكيفية استخدامك للآلة فعليًا.   1. الأولويات أولاً: ما الفرق؟أسهل طريقة للتمييز بين النظامين هي النظر إلى طريقة تثبيت اللسان والتثبيت.أدوات على الطراز الأوروبيأدوات على الطراز الأوروبي، ترتبط عادةً بـ أدوات على غرار بروميكاميستخدم لسانًا ضيقًا نسبيًا، عادةً ما يكون حوالي 13 مممزودة بميزة قفل أو أخدود أمان،للمزيد من المعلومات، راجع موقعنا الإلكتروني. [أدوات ثني الصفائح على الطراز الأوروبي] يتراوح.يتم عادةً تثبيت أداة التثقيب في حامل مخصص ويمكن استخدامها مع أنظمة التثبيت السريع، أو الهيدروليكية، أو الميكانيكية. تُعد الأدوات المجزأة شائعة جدًا أيضًا.يحظى هذا التصميم بشعبية خاصة في مكابس CNC الحديثة لأن المشغلين يمكنهم تغيير الأدوات بسرعة ودمج أقسام مختلفة من المثقب والقالب لأطوال أجزاء مختلفة.أدوات على الطراز الأمريكيتُعتبر الأدوات ذات الطراز الأمريكي هي النهج الأكثر تقليدية في أمريكا الشمالية. [أدوات ثني الصفائح على الطراز الأمريكي] تم تصميمه للآلات التي تستخدم واجهة الأدوات التقليدية هذه.يُعد البُعد المرجعي الشائع هو لسان بطول 1/2 بوصة (12.7 مم)، مع تثبيت المثقب بواسطة آلية تثبيت ميكانيكية، أو براغي تثبيت، أو مسامير، أو حامل متوافق حسب تصميم الأدوات المحدد.إنها بسيطة وقوية وتستخدم على نطاق واسع في مكابس الثني التقليدية والقديمة.باختصار:أوروبي = معياري + تغيير سريع + دقيقأمريكي = تقليدي + قوي + مباشرلكن هناك المزيد في القصة.  2. مقارنة سريعة بين الأدوات الأوروبية والأمريكيةميزةالطراز الأوروبيعلى الطراز الأمريكيمقبض لكمة نموذجيحوالي 13 ملمحوالي 12.7 ملم / 1/2 بوصة.التثبيتمشبك سريع / هيدروليكي / ميكانيكيميكانيكية في الغالبتغيير الأدواتسريعأبطأ نسبياًأدوات مجزأةشائع جداًمتوفر، لكنه أقل تميزًاهندسة الأداةنحيف ووحدات قابلة للتعديل بدرجة عاليةتقليدي ومتينالتطبيق النموذجيإنتاج متنوع باستخدام التحكم الرقمي الحاسوبيالتصنيع العام، المكابح التقليديةتكلفة الأدوات الأوليةعادة أعلىعادة أقلمرونة الإعدادممتازجيدالتوافق مع أنظمة التشغيل الآليممتازيعتمد ذلك على الجهاز/النظامالأنسب لـإعداد سريع وقابلية للتكرارالبساطة وكفاءة التكلفة تحذير هام: إن "النمط الأوروبي" و"النمط الأمريكي" ليسا أبعاداً عالمية. قد تستخدم الشركات المصنعة المختلفة ونماذج الآلات واجهات خاصة بها. لذا، يُرجى دائمًا التحقق من شكل المثقب، واللسان، والحامل، وارتفاع العمل، ونظام التثبيت قبل الطلب.لسان بطول 13 مم "يبدو قريبًا بما فيه الكفاية" من لسان بطول نصف بوصة هو ليس معيارًا للتوافق.  3. لماذا يُعد نظام التثبيت مهمًا للغاية؟هنا تبدأ الأمور تصبح مثيرة للاهتمام.يمكن أن توفر مكبس الثني قوة تصل إلى مئات الأطنان، ولكن لا يزال يتعين على هذه القوة أن تنتقل عبر مكبس → حامل → مثقب → صفيحة → قالب → عارضة سفلية.تتحكم واجهة الأدوات في كيفية تحديد موقع المثقب وتثبيته أثناء هذه العملية، بينما يكون مناسبًا [نظام تثبيت مكابس الفرامل] يمكن إجراء تغييرات الأدوات بشكل أسرع وأكثر اتساقًا.في العديد من الأنظمة التقليدية ذات الطراز الأمريكي، يقوم المشغل بوضع الأدوات يدويًا وتثبيتها باستخدام آلية التثبيت الميكانيكية للآلة.تستخدم الأدوات ذات الطراز الأوروبي عادةً لسانًا منحرفًا وهيكلًا مخصصًا للحامل. تساعد آلية القفل على تحديد موضع المثقب بدقة وتجعل تغيير الأدوات سريعًا أسهل بكثير.يُعد هذا الأمر مفيدًا بشكل خاص عندما يكون إنتاجك على النحو التالي:الجزء أ ← تغيير الأدوات ← الجزء ب ← تغيير الأدوات ← الجزء ج ← تغيير الأدوات مرة أخرى.إذا كان عامل التشغيل لديك يقوم بتغيير الأدوات 15 مرة في اليوم، فإن توفير بضع دقائق لكل تغيير يصبح بسرعة أكثر أهمية من فرق السعر بين مثقبين.  4. الأدوات الأوروبية: حيث تتألق حقًاتُعد الأدوات ذات الطراز الأوروبي خيارًا قويًا عندما وقت الإعداد وقابلية التكرار مهمة.تغيير الأدوات بسرعة[أدوات ثني الصفائح المجزأة] يسهل ذلك بناء طول العمل المطلوب بدقة مع تقليل الجهد المطلوب لتغيير الأدوات بشكل متكرر.بدلاً من التعامل مع أداة طويلة وثقيلة في كل مرة، يمكن للمشغلين التعامل مع أجزاء أقصر وترتيبها حسب الحاجة.هذا يمثل ميزة كبيرة لـ إنتاج متنوع بكميات قليلة.خيارات إضافية لهندسة الأدواتتوفر أنظمة الأدوات الأوروبية عادةً مجموعة واسعة من أشكال الثقوب، بما في ذلك:اللكمات القياسيةثقوب عنق الإوزةاللكمات بزاوية حادةلكمات نصف قطريةثقوب الأوشحةأدوات حياكة الحوافأدوات الإزاحة/الانحناء على المحور Zأدوات تشكيل خاصةكما أن تصميم الأدوات الأقل سمكًا يمكن أن يسهل العمل حول الأشكال الهندسية المعقدة للحواف.التوافق مع التثبيت السريعإذا كانت مكبس الثني الخاص بك مزودًا بنظام هيدروليكي مناسب أو نظام تثبيت سريع، فإن الأدوات الأوروبية يمكن أن تجعل الإعداد أسرع بكثير.بالنسبة للمتاجر التي تقوم بعمليات تغيير متكررة، يمكن أن يترجم هذا مباشرة إلى زيادة وقت تشغيل الآلات.   5. الأدوات الأمريكية: لماذا لا تزال تحظى بشعبية كبيرة؟لأن في بعض الأحيان البساطة جيدة.تُستخدم أدوات التشكيل الأمريكية في ورش تشكيل المكابس في أمريكا الشمالية منذ عقود. يعرف العديد من المشغلين هذا النظام، والعديد من الآلات مزودة بالفعل بالحوامل والأدوات المناسبة.هذا يعني أنك لست بحاجة بالضرورة إلى إعادة تصميم نظامك بالكامل لمجرد مواكبة معيار أدوات أحدث.قد تكون الأدوات الأمريكية جذابة بشكل خاص عندما:لديك بالفعل مخزون كبير من الأدوات على الطراز الأمريكيتم تصميم مكبس الثني الخاص بك وفقًا للأدوات الأمريكيةتغييرات الأدوات نادرة نسبياً.تقوم بشكل أساسي بعمليات الثني القياسيةتُعد تكلفة الأدوات الأولية أحد الاعتبارات المهمةلا يتطلب إنتاجك تقسيمًا واسع النطاقبمعنى آخر، إذا كان نظامك الحالي يعمل بشكل جيد، فقد لا يكون هناك سبب لتغييره لمجرد أن نظام أدوات آخر يبدو أكثر حداثة.  6. ماذا عن الدقة؟وهنا قد تصبح الادعاءات التسويقية أحياناً مبالغاً فيها بعض الشيء.غالباً ما ترتبط أدوات التصنيع الدقيقة الأوروبية بـ الطحن الدقيق، والأبعاد المضبوطة، وتحديد المواقع المتكرريتم تصنيع العديد من أنظمة الأدوات الدقيقة وفقًا لتفاوتات أبعاد ضيقة، مما يساعد في الحفاظ على هندسة متناسقة للثقب والقالب.لكن الأدوات ليست سوى جزء واحد من المعادلة.تعتمد دقة الانحناء النهائية أيضًا على:صلابة إطار مكبس الفراملالتوازي بين الكبش والسريرمعايرة الآلةتعويض التتويج/الانحرافدقة المقياس الخلفيسمك المادةقوة الموادتآكل الأدواتاختيار قالب V الصحيحإعداد المشغللذا فإن شراء مثقب مصقول بدقة لن يحول مكبس الثني سيئ المعايرة إلى آلة دقيقة بشكل سحري.أدوات جيدة + إعداد جيد للآلة = نتائج ثني جيدة.    7. ماذا عن الانحناءات الثقيلة؟هذا مجال آخر يجب أن تنظر فيه إلى ما هو أبعد من مجرد تسمية الأدوات.إذا كنت تنحني بانتظام ألواح سميكة، فولاذ عالي القوة، أو قطع عمل كبيرةالأسئلة المهمة هي:ما هو الحمل المسموح به؟كيف يتم نقل الحمل؟ما هو شكل المثقب؟ما هو حجم فتحة النرد؟هل تم تصميم الحامل لتحمل الحمولة المطلوبة؟على سبيل المثال، اختيار أداة ثقب لمجرد أنها "على الطراز الأوروبي" أو "على الطراز الأمريكي" دون التحقق من حمولتها المسموح بها ليس فكرة جيدة.يجب أن يتوافق نظام الأدوات مع خصائص الآلة الحمولة، وتصنيف حمل الأدوات، وسماكة المادة، وطول الانحناء، والتطبيق. لعل هذه المقالة تساعدك أيضاً على معرفة المزيد.مجموعة قوالب مكابس الثني عالية الأداء  8. أي واحد يجب أن تختار؟إليك الإجابة العملية. اختر أدوات على الطراز الأوروبي إذا:لديك مكبس ثني حديث يعمل بنظام التحكم الرقمي الحاسوبي (CNC)تقوم بتغيير الأدوات بشكل متكرر.أنت تصنع العديد من الأجزاء المختلفة.أنت بحاجة إلى قوالب ومثاقب مجزأة.أنت تقدر سرعة الإعداد وإمكانية التكرار.أنت تفكر في استخدام التثبيت الهيدروليكي أو التثبيت السريع.أنت تريد مجموعة واسعة من الأدوات المتخصصة.بالنسبة لورشة تصنيع ذات تشكيلة واسعة من المنتجات، يمكن أن تكون الأدوات ذات الطراز الأوروبي حلاً فعالاً للغاية.  اختر الأدوات ذات الطراز الأمريكي إذا:تم بالفعل تهيئة جهازك للأدوات الأمريكيةلديك مخزون كبير من الأدوات الموجودة.يستخدم إنتاجك أدوات قياسية نسبياً.لا يتم تغيير الأدوات بشكل متكرر.أنت تفضل نظامًا ميكانيكيًا بسيطًا.يُعد الحفاظ على نظام الأدوات الحالي أكثر اقتصادية من تغيير الأنظمة.   9. لا تنسَ أن الآلة تأتي أولاًربما تكون هذه هي القاعدة الأهم:اختر نظام الأدوات بناءً على مكبس الثني - وليس العكس. قبل طلب مثقب أو قالب جديد، تحقق مما يلي: نظام الأدواتأبعاد مثقب اللسانتكوين الحامل/التثبيتارتفاع الثقبأبعاد القالبطول العملأقصى حمولة مسموح بهازاوية الانحناء ونصف القطر المطلوبانحمولة الآلةمخزون الأدوات الحالي...ولا تعتمد على ماركة الجهاز فقط.  لا يعني تصنيع آلة في أوروبا بالضرورة استخدامها لجميع أنواع الأدوات الأوروبية. وبالمثل، قد تستخدم مكبس ثني الصفائح المصنوع في أمريكا نظام أدوات خاصًا أو متوافقًا.واجهة المستخدم هي الأهم.لست متأكدًا من نظام الأدوات أو فتحة القالب على شكل حرف V المناسبة لتطبيقك؟ [ما هي أدوات ثني الصفائح؟ الدليل الشامل للمصنعين] يشرح العوامل الرئيسية التي يجب مراعاتها قبل الطلب.للحصول على مزيد من المعلومات حول ثني الصفائح المعدنية الثقيلة، راجع دليلنا: [مواءمة الأدوات مع قدرات الآلة].  10. إذن... أوروبي أم أمريكي؟لا توجد مباراة ملاكمة هنا.لا يعني استخدام الأدوات الأوروبية بالضرورة أنها أفضل.لا تُعتبر الأدوات الأمريكية بالضرورة قديمة الطراز.لقد صُممت ببساطة وفقًا لنهج مختلف لـ التثبيت، ونقل القوة، وهندسة الأداة، وسير العمل الإنتاجي.إذا كانت قيم متجرك تغييرات سريعة، أدوات معيارية، دقة، ومرونة في الإنتاجعادة ما تكون الأدوات ذات الطراز الأوروبي هي الخيار الأكثر جاذبية.إذا كانت أولويتك هي التوافق، والبساطة، والمتانة، والاستفادة القصوى من التجهيزات الأمريكية الموجودةيمكن أن تكون الأدوات الأمريكية خيارًا ممتازًا.وإذا كنت تستبدل أدوات آلة موجودة، فإن أفضل إجابة غالباً ما تكون أقل إثارة بكثير:اشتر الأدوات التي تناسب مكبس الثني الخاص بك.لأن أغلى أدوات مكابس الثني في العالم تظل عديمة الفائدة إذا لم تتناسب مع الآلة.  فكّر فيما هو أبعد من "الأوروبي مقابل الأمريكي" في بيندماكس، نعمل مع مختلف [أنظمة أدوات مكابس الثني], بما في ذلك الأدوات المصممة على الطراز الأوروبي/بروميكام، والطراز الأمريكي، وطراز ترامبف، وطراز ويلا، وطراز أمادا، والأدوات المخصصة.إن الأدوات المناسبة ليست بالضرورة تلك التي تتمتع بأفضل المواصفات، بل هي تلك التي تتناسب مع احتياجاتك الآلة، والمادة، وعملية الثني، وحجم الإنتاج، والإعداد الحالي.لذا قبل تقديم الطلب، أرسل لنا نموذج الآلة، ورسم أو صور الأدوات، وأبعاد المثقب/القالب، ومتطلبات الثني.سنساعدك أولاً في تحديد نظام الأدوات المناسب - لأن تخمين الواجهة هواية مكلفة للغاية.  
  • أدوات ثني الصفائح الدقيقة من شركة بيسترونيك مصممة لتحقيق أقصى أداء للثني
    Jun 05, 2026
    لماذا يختار المزيد من المصنّعين أدوات Bendmax Bystronic؟ أدوات ثني الصفائح الدقيقة من شركة بيسترونيك مصممة لتحقيق أقصى أداء للثني إذا كنت قد استثمرت في مكبس ثني من Bystronic، فأنت تُدرك بالفعل قيمة الدقة. صُممت آلات Bystronic الحديثة لتقديم دقة ثني استثنائية، وقابلية تكرار عالية، وإنتاجية فائقة. ولكن من واقع خبرتنا في العمل مع المصنّعين حول العالم، فإن حتى أكثر الآلات تطورًا لا يُمكنها العمل بكفاءة إلا بقدر جودة الأدوات المُثبّتة عليها.                           في شركة بيندماكس، نقضي الكثير من الوقت في التحدث مع مديري الإنتاج وأصحاب الورش ومشغلي آلات الثني. ويتكرر موضوع واحد باستمرار: "كيف يمكننا الحصول على ثنيات أكثر اتساقًا مع تقليل وقت الإعداد وتكاليف الأدوات؟" غالباً ما تبدأ الإجابة بالأدوات. تُصنع العديد من أدوات ثني الصفائح القياسية المتوفرة في السوق بتفاوتات كبيرة. قد تكون مناسبة لمهام الثني الأساسية، ولكن عند محاولة تثبيت الزوايا الضيقة، أو الحفاظ على أبعاد متناسقة عبر الأجزاء الطويلة، أو تشغيل خلايا الإنتاج الآلية، فإن الاختلافات الطفيفة في الأدوات سرعان ما تتحول إلى مشاكل إنتاجية كبيرة. لهذا السبب، نصنع أدوات مكابس الثني من طراز Bystronic بدقة متناهية. تُصقل الأبعاد الحرجة بدقة تصل إلى ±0.01 مم، مما يسمح بدمج أجزاء مختلفة من الأدوات مع الحفاظ على جودة ثني موحدة على طول الماكينة بالكامل. بالنسبة للمصنّعين الذين ينتجون علبًا كهربائية، أو ألواحًا معمارية، أو مكونات سيارات، أو أجزاء معدنية دقيقة، يُحدث هذا التناسق فرقًا ملحوظًا يوميًا.   سؤال آخر نسمعه كثيراً هو ما إذا كانت الأدوات الممتازة تدوم لفترة أطول بالفعل. بحسب خبرتنا، يُعدّ اختيار المواد بنفس أهمية دقة التصنيع. تُصنع أدوات Bendmax من فولاذ سبيكة 42CrMo عالي الجودة، وتخضع لعمليات معالجة حرارية متقدمة لتحسين مقاومتها للتآكل واستقرارها الهيكلي. والنتيجة هي أدوات تحافظ على دقتها لفترة أطول، وتقاوم التشوه تحت الأحمال الثقيلة، وتستمر في الأداء بكفاءة عالية لسنوات من الإنتاج. بالطبع، مكابس الثني من نوع Bystronic اليوم أكثر تطوراً بكثير من الآلات التي كانت تستخدمها العديد من الورش قبل عشر سنوات. تتضمن أنظمة التلميع بالترددات الراديوية الحديثة تقنيات متطورة لتشكيل الحواف، وتصحيح الزوايا الذكي، وسير عمل إنتاجي مؤتمت بشكل متزايد. تتميز هذه الآلات بدقة فائقة، ولكنها في الوقت نفسه تفرض متطلبات أعلى على الأدوات. قد يؤدي استخدام أدوات رديئة الجودة أو غير متناسقة إلى حرمان المشغلين من الاستفادة الكاملة من الإمكانيات التي استثمروا فيها.     هذا أحد الأسباب التي دفعتنا إلى مواصلة توسيع نطاق أدوات Bystronic. سواءً احتاج العملاء إلى مثاقب وقوالب قياسية، أو مثاقب ذات عنق معقوف، أو أدوات ثني الحواف، أو أدوات ثني نصف القطر، أو قوالب قابلة للتعديل، أو حلول ثني مخصصة بالكامل، فإن هدفنا بسيط: مساعدة المصنّعين على تحقيق نتائج ثني أفضل مع تقليل التجارب والأخطاء في ورشة العمل.   من الأمور التي نفخر بها بشكل خاص تنوع حلول الأدوات التي نقدمها. يأتي إلينا بعض العملاء بحثًا عن أدوات ثني الصفائح التقليدية للتصنيع العام، بينما يحتاج آخرون إلى أدوات دقيقة الصقل لتصنيع منتجات الفضاء، أو الأجهزة الطبية، أو الهياكل المتطورة. كما ندعم بشكل متزايد العملاء الذين يحتاجون إلى أدوات مصممة خصيصًا لتناسب أجزاءً أو مواد أو تحديات إنتاجية محددة. تختلف كل ورشة تصنيع عن الأخرى، وينبغي أن تعكس الأدوات هذه الحقيقة. على مر السنين، تعلمنا أن أنجح عمليات التشكيل ليست بالضرورة تلك التي تمتلك أكبر الآلات، بل هي تلك التي تُدرك العلاقة بين الآلة والأدوات والمواد والمشغل. فعندما تعمل هذه العناصر الأربعة معًا، تتحسن الإنتاجية، ويقل الهدر، وتتحقق الربحية. هذه هي الفلسفة الكامنة وراء بيندماكس.     لا نقتصر على تصنيع أدوات مكابس الثني فحسب، بل نعمل مع المصنّعين لمساعدتهم على تحقيق أقصى استفادة من معداتهم، وتحسين دقة الثني، وحلّ تحديات الإنتاج الحقيقية. سواءً كنت تُشغّل مكبس ثني Bystronic واحدًا أو تُدير قسم ثني آليًا بالكامل، فإن اختيار الأدوات المناسبة يُمكن أن يُحدث فرقًا كبيرًا في نتائجك. وإذا كنت تتساءل عما إذا كانت أدواتك الحالية تسمح لآلتك بالعمل بكامل طاقتها، فهذه محادثة يسعدنا دائمًا إجراؤها. لأن الدقة في ثني الصفائح المعدنية لا تبدأ بالآلة، بل تبدأ بالأدوات.     مقالات ذات صلة قد تهمك: "مشاكل الجودة تدفع العملاء للعودة إلى بيندماكس"   "معايير أدوات مكابس الثني الشائعة وتحليل الواجهات" "عدم اتساق الزاوية في ثني الأجزاء الطويلة؟ نظام Bendmax اليدوي لتسوية الزوايا يحل مشكلة انحراف مكابس الثني بدقة"      
  • قالب U مقابل قالب V: أي قالب من قوالب مكابس الثني أفضل لثني الصفائح المعدنية؟
    May 25, 2026
    قالب U مقابل قالب V: أي قالب من قوالب مكابس الثني أفضل لثني الصفائح المعدنية؟في صناعة الصفائح المعدنية الحديثة، يُعد اختيار أدوات مكابس الثني المناسبة بنفس أهمية اختيار آلة الثني المناسبة. ومن بين جميع خيارات الأدوات السفلية، يموت V و تموت أنت هما الحلان الأكثر استخدامًا في عمليات ثني المكابس.على الرغم من أن كليهما مصمم لثني الصفائح المعدنية، إلا أن هياكلهما وتطبيقاتهما وأداء الثني وقدرات التشكيل الخاصة بهما مختلفة تمامًا.يواجه العديد من المصنّعين نفس السؤال في كثير من الأحيان:هل يجب ثني هذا الجزء باستخدام قالب على شكل حرف V أم قالب على شكل حرف U؟في بعض الحالات، يمكن استبدال قالب U بقالب V قياسي، مما يقلل من تكاليف الأدوات. مع ذلك، في حالات أخرى، قد يؤدي استخدام قالب V بدلاً من قالب U إلى تداخل أو تشوه أو عدم اتساق الزوايا أو حتى فشل الانحناء.تشرح هذه المقالة الاختلافات بين قوالب U و V لضغط الثني، مشتمل:تصنيفات الأدواتالاختلافات الهيكليةالمزايا الرئيسيةالتطبيقات النموذجيةمتى يمكن استبدال نرد V بنرد Uعندما يكون استخدام قالب U ضروريًا للغايةإذا كنت تعمل في مجال ثني الصفائح المعدنية، أو اختيار أدوات مكابس CNC، أو إنتاج ثني الصناديق، فسيساعدك هذا الدليل في اختيار حل الأدوات المناسب.فهم قوالب V في أدوات مكابس الثنيA V die يُعد القالب السفلي الأكثر استخدامًا في عملية ثني المكابس.تم تصميم أخدود العمل على شكل حرف V ويستخدم بشكل أساسي لعمليات الثني الهوائي القياسية وعمليات الثني السفلي.بسبب تعدد استخداماته وانخفاض تكلفة إنتاجه، أصبح قالب V هو الحل القياسي للأدوات لمعظم ورش تصنيع الصفائح المعدنية.أنواع شائعة من قوالب Vقالب V واحدال قالب V واحد يحتوي على فتحة واحدة على شكل حرف V ويستخدم عادة في تطبيقات ثني الصفائح المعدنية القياسية.تشمل التطبيقات النموذجية ما يلي:انحناء بزاوية 90 درجةثني الهواءثني الفولاذ المقاوم للصدأتصنيع الفولاذ الطريتشكيل متعدد الأغراضالمزايا الرئيسية:بنية بسيطةإعداد سريعتكلفة أدوات منخفضةدقة عالية في الانحناءمناسب للإنتاج الآليتُعد قوالب V المفردة مثالية لعمليات ثني الصفائح باستخدام مكابس CNC عالية الكفاءة.نظام ويلا 86° H100 قالب V مفرد رقم 29336قالب ثني على شكل حرف V مُقسّى مُخصّص / أداة سفليةمكبس فرامل شديد التحمل بنظام أمادا، قالب كبير على شكل حرف V80 درجة لثني الصفائح السميكةنظام LVD بزاوية 30 درجة، نصف قطر 1.2، حجم 12، ارتفاع 130، رقم 26253قالب V عالي الدقة لمكابس الثنيقالب مزدوج على شكل حرف VA قالب مزدوج على شكل حرف V تتضمن فتحتين على شكل حرف V بأحجام مختلفة. يتيح هذا التصميم للمشغلين معالجة مواد ذات سماكات مختلفة دون الحاجة إلى تغيير الأدوات بشكل متكرر.المزايا:يقلل من وقت إعداد الأدواتيحسن مرونة الإنتاجيوفر مساحة في مخزون الأدواتتُستخدم قوالب V المزدوجة على نطاق واسع في مصانع التصنيع المتوسطة والكبيرة.فرامل ضغط نظام أمادا 2 فولت رقم 20.347قالب V مزدوج بزاوية 85 درجة V12/V20 لثني السماكات الخفيفة بدقةفرامل ضغط بنظام أمادا 2V-Die رقم 20.820فتحة مزدوجة على شكل حرف V بزاوية 85 درجة، مقاس 32 مم/40 مم، مع فتحات علوية وسفلية على شكل حرف Vرقاقة متعددة VA رقاقة متعددة V يدمج فتحات V متعددة في جسم قالب واحد.وهو مناسب بشكل خاص لما يلي:التصنيع المرنخطوط إنتاج متعددة المنتجاتأنظمة الثني الآليةفوائد:تغيير الوظيفة بسرعةانخفاض تكلفة الأدواتتحسين كفاءة الإنتاجمكبس فرامل من نظام أمادا، قالب على شكل حرف V رباعي الاتجاهات رقم 28.820كتلة متعددة الاستخدامات على شكل حرف V، 20-70 ممنصف القطر الخامسA نصف القطر الخامس يتميز بقاعدة ذات أخدود مستدير بدلاً من قاعدة على شكل حرف V حاد.يُستخدم عادةً في:متطلبات نصف قطر انحناء أكبرحماية السطحتقليل العلامات على الفولاذ المقاوم للصدأ والألومنيوم فهم قوالب U في أدوات مكابس الثنيA ستموت هو قالب سفلي ذو قناة عميقة مصمم خصيصًا لثني الأجزاء ذات الحواف العميقة أو الهياكل الصندوقية الشكل.بالمقارنة مع قوالب V القياسية، توفر قوالب U مساحة خلوص أكبر بكثير داخل فتحة القالب.وهذا يجعلها مناسبة للغاية لعمليات الثني المعقدة حيث من المحتمل حدوث تداخل.أنواع قوالب U الشائعةقالب U قياسيتُستخدم رقاقة U القياسية بشكل أساسي في:ثني الصناديقثني الخزائنتصنيع الحاوياتتشكيل الحواف العميقةسمات:تصميم ذو أخاديد عميقةزيادة مساحة الانحناءانخفاض مخاطر التداخلقالب على شكل حرف U بفتحة كبيرةتم تصميم هذا النوع من قوالب U من أجل:حواف إرجاع كبيرةصفائح معدنية سميكةتطبيقات الانحناء ذات نصف القطر الكبيرالمزايا:تسهيل وضع الأجزاءتوافق أفضل مع قطع العمل كبيرة الحجمقالب U غير قابل للتحديدتتضمن قوالب U غير القابلة للتحديد عادةً ما يلي:حشوات من النايلونحماية البولي يوريثانمواد حماية الأسطحتُستخدم هذه القوالب على نطاق واسع من أجل:فولاذ مقاوم للصدأ مصقولألواح زخرفيةصفائح الألمنيومصفائح معدنية مطليةقوالب على شكل حرف U مخصصةتم تصميم قوالب U المخصصة خصيصًا لهياكل قطع العمل الفريدة.وهي شائعة في صناعات مثل:تصنيع المصاعدمعدات المطبخصفائح معدنية للسياراتإنتاج الخزائن الكهربائيةقالب U قياسيقالب ثني الصفائح المعدنية ذو القناة العميقة مصمم لثني الصناديق، والشفاه العميقة، وتشكيل الصفائح المعدنية بدون تداخل.قالب قناة قياسيقالب سفلي قياسي على شكل قناة مناسب لعمليات الثني على شكل حرف U، وتشكيل العلب، وعمليات الثني متعددة المراحل.قوالب قنوات خالية من العلاماتقوالب قنوات غير قابلة للعلامات مع تصميم لحماية السطح لثني الفولاذ المقاوم للصدأ والألومنيوم والصفائح المعدنية الزخرفية.لا علامة U Dieقالب سفلي على شكل حرف U مع حماية من البولي يوريثان أو النايلون لمنع الخدوش أثناء عمليات الثني الدقيقة.قوالب على شكل حرف U مخصصةقوالب على شكل حرف U مصممة خصيصًا للملفات الشخصية الخاصة، وثني الصناديق العميقة، ومتطلبات تشكيل الصفائح المعدنية المعقدة.الاختلافات الرئيسية بين قوالب U وقوالب VمقارنةV dieستموتهيكل الأداةأخدود ضيق على شكل حرف Vهيكل موحدمناسب للثني العامتجويف عميق على شكل حرف Uمساحة داخلية أكبرمصمم للانحناء العميق أو المعقدنطاق التطبيقانحناءات قياسية بزاوية 90 درجةثني الهواءإنتاج عالي السرعةتصنيع الصفائح المعدنية العامةثني الصناديقأجزاء ذات حواف عميقةالانحناءات العكسيةعمليات الثني متعددة المراحلمقاومة التداخلهذا أحد أكبر الاختلافات.عند ثني الأجزاء العميقة، قد تصطدم قطعة العمل بما يلي:• أكتاف الموت• الجدران الجانبية للقالب• هيكل الثقب العلويتوفر قوالب U مساحة داخلية إضافية تمنع التداخل أثناء عمليات الانحناء العميق.مزايا بين رقائق V و Uمزايا قوالب Vمزايا قوالب Uكفاءة إنتاج أعلىتتميز قوالب V بسهولة تركيبها واستبدالها، مما يجعلها مثالية لما يلي:أتمتة مكابس الثني CNCأنظمة ثني الروبوتبيئات الإنتاج الضخمخلوص أفضل للانحناء العميقهذه هي أهم ميزة لقوالب U.عند ثني الهياكل الصندوقية العميقة، غالباً ما تتسبب قوالب V القياسية في مشاكل تداخل.تعمل قوالب U على حل هذه المشكلة من خلال توفير تجويف أعمق.انخفاض تكلفة الأدواتبسبب بنيتها الأبسط، تعتبر قوالب V أكثر اقتصادية من قوالب U.هذا يقلل من:الاستثمار الأولي في الأدواتتكاليف المخزونمصاريف الصيانةأفضل لتصنيع الصناديق والخزائنتشمل التطبيقات ما يلي:خزائن كهربائيةصناديق التحكمحاويات الخوادممعدات المطبخغالباً ما تتطلب هذه المنتجات انحناءات عميقة متعددة.تعمل قوالب U بشكل كبير على تحسين استقرار التشكيل.توافق أفضلتتوافق قوالب V مع معظم أنظمة أدوات مكابس الثني القياسية. على سبيل المثال:أدوات على الطراز الأوروبيأدوات أمريكيةأنظمة WILAأنظمة ترامبفتقليل خطر تلف السطحتم تصميم العديد من قوالب U بأنظمة حماية لا تترك علامات. وهذا أمر ضروري لـ:الفولاذ المقاوم للصدأ المزخرفألواح ألومنيومالأسطح المطليةمثالي لثني الهواءتعتمد عمليات ثني الصفائح المعدنية الحديثة باستخدام مكابس الثني بشكل متزايد على تقنية الثني الهوائي. وتُعد قوالب الثني على شكل حرف V الخيار المفضل لما توفره من مزايا.التحكم المرن في الزاويةمتطلبات حمولة أقلعمر أطول للأداةمناسب للهياكل المعقدةغالباً ما تكون قوالب U ضرورية لـ:الانحناءات العكسيةالقنوات المغلقةانحناء عميق للملف الشخصييصعب أو يستحيل معالجة هذه الهياكل باستخدام قوالب V القياسية.متى يمكن استبدال قالب V بقالب U؟في بعض تطبيقات الثني، يمكن لقالب على شكل حرف V أن يحل محل قالب على شكل حرف U بنجاح.يُسهم ذلك في خفض تكاليف الأدوات وتحسين المرونة. لذا، فإن الهدف الأساسي من شرح مبادئ عملها ومزاياها وعيوبها هو تمكيننا من استخدامها بشكل معقول وفعال لتلبية احتياجاتنا.ومع ذلك، يجب مراعاة عدة شروط مهمة.1. ارتفاع الشفة صغير نسبيًاإذا كانت الحافة ضحلة، فمن غير المرجح حدوث تداخل. في هذه الحالة، قد يكون قالب V القياسي كافيًا.ومن الأمثلة الشائعة ما يلي:قنوات صغيرةصندوق ضحلانحناءات العودة الخفيفة2. يتم استخدام فتحة على شكل حرف V أكبرزيادة حجم الفتحة على شكل حرف V توفر مساحة خلوص أكبر. وهذا يسمح بثني بعض الهياكل الصندوقية الضحلة دون الحاجة إلى قالب على شكل حرف U.ومع ذلك، فإن فتحات V الأكبر حجماً تنتج أيضاً ما يلي:نصف قطر داخلي أكبرارتداد أكثردقة انحناء أقل3. يتم استخدام تقنية ثني الهواءيقلل ثني الهواء من الاحتكاك بين قطعة العمل والقالب. وهذا يساعد على تجنب التداخل في بعض عمليات الثني المعقدة.ونتيجة لذلك، تستخدم العديد من ورش التصنيع الحديثة ما يلي:قوالب V كبيرةأساليب التحكم بالهواءلتقليل الحاجة إلى قوالب U المتخصصة.4. يتم استخدام مثاقب العنق المعقوفأحيانًا يأتي التداخل من المثقب العلوي بدلاً من القالب السفلي.استخدام:ثقوب عنق الإوزةلكمات عميقة في الحلقيمكن أن يسمح ذلك لقالب V القياسي بإكمال عمليات ثني أكثر تعقيدًا.المخاطر الهامة عند استبدال قوالب U بقوالب Vعلى الرغم من أن استبدال قالب U بقالب V يمكن أن يقلل من تكاليف الأدوات، إلا أنه ينطوي أيضاً على العديد من المخاطر.مشاكل التداخلإذا كانت الحافة عميقة جدًا، فقد تصطدم قطعة العمل بأكتاف القالب. وهذا قد يتسبب في:التشوهتلف الأدواتانحناء غير مكتملنصف قطر انحناء أكبرتؤدي الفتحات الكبيرة على شكل حرف V إلى زيادة نصف قطر الانحناء الداخلي. قد يؤثر ذلك على:تجميع المنتجالدقة البُعديةاتساق المظهرزيادة الارتداديؤدي ثني القوالب الهوائية باستخدام قوالب على شكل حرف V كبير عادةً إلى زيادة الارتداد. وقد يتطلب الأمر تعويضًا إضافيًا للزاوية.علامات السطحيمكن أن تترك قوالب القطع القياسية على شكل حرف V علامات بسهولة على:الفولاذ المقاوم للصدأالألومنيومالأسطح المزخرفةفي هذه الحالات، تكون قوالب U غير القابلة للتمييز أكثر أمانًا.متى لا يمكن استبدال رقاقة V برقاقة U؟هناك العديد من الحالات التي يكون فيها استخدام قالب U ضرورياً.ثني الصندوق العميقتتطلب الخزائن الكهربائية العميقة وأجزاء التغليف عادةً قوالب على شكل حرف U لأن القوالب القياسية على شكل حرف V لا توفر مساحة كافية.الثني متعدد المراحلمع ازدياد عدد الانحناءات، يصبح هيكل قطعة العمل أكثر تعقيداً.توفر قوالب U المساحة اللازمة للتشكيل في المراحل اللاحقة.حواف إرجاع كبيرةتزيد الحواف الكبيرة بشكل كبير من مخاطر التداخل.وخاصة بالنسبة للمواد السميكة، غالباً ما تكون قوالب U ضرورية.متطلبات عالية للأسطح التجميليةبالنسبة للفولاذ المقاوم للصدأ المصقول أو الصفائح المعدنية المطلية، توفر قوالب U المزودة بحشوات واقية حماية أفضل بكثير للسطح.تطبيقات التشكيل الخاصةتطبيقات مثل:هيمينغالانحناءات العكسيةتكوين قناة عميقةعادةً ما تتطلب قوالب U مخصصة.كيفية اختيار قالب الثني المناسباختر نرد V عندما:إجراء عمليات الثني القياسيةإعطاء الأولوية لكفاءة الإنتاجاستخدام أنظمة الثني الآليةمعالجة أجزاء الصفائح المعدنية العامةاختر نردًا على شكل حرف U عندما:هياكل صندوقية عميقة منحنيةتشكيل حواف إرجاع كبيرةمعالجة الأجزاء المعقدةمنع التداخلحماية الأسطح الزخرفيةفي عمليات ثني المعادن الحديثة باستخدام مكابس الثني، لا تُعتبر قوالب U ولا قوالب V أفضل بشكل عام. بدلاً من ذلك:تم تصميم كل نوع من أنواع الأدوات لتلبية متطلبات الثني المختلفة.تُعد قوالب V مثالية لما يلي:الإنتاج الموحدالتصنيع عالي السرعةثني متعدد الأغراضتُعد قوالب U ضرورية لـ:ثني الصناديق العميقةالأشكال الهندسية المعقدةالتطبيقات الحساسة للتداخلمتطلبات تجميلية عاليةيحاول العديد من مصنعي الصفائح المعدنية اليوم استبدال قوالب U بقوالب V كبيرة كلما أمكن ذلك من أجل:خفض تكاليف الأدواتتحسين المرونةتبسيط الإنتاجومع ذلك، بالنسبة لتطبيقات الانحناء العميق والمعقد، تظل قوالب U لا غنى عنها.أفضل استراتيجية للأدوات عادةً ما تكون مزيجًا متوازنًا مما يلي:قوالب V القياسيةرقائق متعددة Vديب يو يموتقوالب على شكل حرف U بدون علاماتوهذا يوفر التوازن الأمثل بين:جودة الانحناءكفاءة الإنتاجمرونة الأدواتضبط تكاليف التصنيعمقالات ذات صلة قد تهمك:"أنواع فتحات V الشائعة في قوالب مكابس الثني وتطبيقاتها""كيفية حساب قوة الضغط لأدوات الثني المختلفة (دليل كامل 2026)""كيفية اختيار أدوات مكبس الثني المناسبة بناءً على قوة الثني""ما هي أدوات ثني الصفائح؟ الدليل الشامل للمصنعين"
  • كيفية تحقيق ثني خالٍ من العلامات في تصنيع الصفائح المعدنية
    May 23, 2026
    استكشاف عملية الثني الخالية من العلامات في قطع العمل الخاصة بمكابس الثنيكيفية تحقيق ثني خالٍ من العلامات في تصنيع الصفائح المعدنيةحلول لثني المكابس بدون ترك علاماتفي صناعة الصفائح المعدنية الحديثة، أصبحت جودة السطح لا تقل أهمية عن دقة الثني. تتطلب صناعات مثل صناعة المصاعد، ومعدات المطابخ، والديكور المعماري، والإلكترونيات الاستهلاكية، والتصميمات الداخلية للسيارات، أسطحًا خالية من العيوب، خالية من الخدوش أو علامات الضغط أو انبعاجات القوالب.مع ذلك، غالباً ما تترك عملية ثني المعادن التقليدية باستخدام مكابس الثني علامات ثني واضحة على الفولاذ المقاوم للصدأ والألومنيوم والصفائح المطلية والمعادن المصقولة كالمرآة والمواد المطلية. وتؤدي هذه العيوب إلى زيادة تكاليف إعادة التصنيع وتقليل قيمة المنتج.لحل هذه المشكلة و منع علامات الانحناء على الصفائح المعدنيةيتزايد اعتماد الشركات المصنعة على التقنيات المتقدمة حلول أدوات مكابس الثني بدون علاماتتشرح هذه المقالة أكثر الطرق فعالية لتحقيق نتائج مثالية مع الحفاظ على دقة الثني والإنتاجية.ما الذي يسبب علامات الانحناء على الصفائح المعدنية؟قبل اختيار الحل، من المهم فهم سبب حدوث علامات الانحناء.أثناء عملية الثني، تنزلق الصفيحة المعدنية وتضغط على سطح قالب V تحت ضغط عالٍ. يمكن أن يؤدي الاحتكاك والقوة المركزة وسوء حالة سطح القالب إلى ما يلي:خدوشالخطوطانخفاض السطحتلف الطلاءعلامات سحب الأسطوانةتظهر هذه المشاكل بشكل خاص في:فولاذ مقاوم للصدأ مصقولالفولاذ المقاوم للصدأ المصقولصفائح الألمنيومالفولاذ المجلفنالمواد المطلية أو المغلفةألواح معدنية مزخرفةيكمن سر الثني الخالي من العلامات في تقليل الاحتكاك وتوزيع الضغط بالتساوي أثناء التشكيل.6 حلول احترافية لثني الألواح بدون ترك أي علامات1. أنظمة الأفلام والشد بدون علاماتإحدى أبسط الطرق هي استخدام غشاء واقٍ لا يترك أثراً بين الصفيحة المعدنية والقالب السفلي.يعمل الغشاء كحاجز واقٍ يمتص الاحتكاك أثناء الانحناء ويمنع التلامس المباشر بين المعادن.كيف يعمليتم إدخال غشاء واقٍ مرن بين قطعة العمل وقالب V. أثناء عملية الثني، يتحرك الغشاء مع الصفيحة، مما يقلل من الخدوش والانبعاجات.غشاء واقٍ لعمليات الثني باستخدام مكبس الثنيحامل ومثبت الفيلم الواقيالميزات الرئيسيةمتوفر بسماكات مختلفةسهل التركيب والاستبدالتكلفة استثمار منخفضةمناسب للحماية المؤقتةالمزايابسيط واقتصاديمتوافق مع معظم قوالب V القياسيةفعال لحماية البشرة الخفيفةالقيوديتلف الفيلم بسرعةيتطلب استبدالاً متكرراًقد يؤثر ذلك بشكل طفيف على دقة الزاوية في عمليات الثني الدقيقالتطبيقات النموذجيةألواح زخرفية من الفولاذ المقاوم للصدأصفائح ألومنيوم مصقولةمكونات تجميلية خفيفة2. قوالب دوارة بدون علامات / أدوات ثني الأجنحةقوالب الثني الدورانية تُعد من بين الحلول الأكثر تطوراً للثني الخالي من الخدوش.يساعد استخدام أدوات Bendmax Rotabend السفلية على تقليل العلامات لأن أجنحة الدوار المقواة تدور أثناء الثني بدلاً من السحب عبر سطح الصفيحة.تتميز هذه القوالب بآلية رفرف دوارة في القالب السفلي. فعندما يضغط المثقب على الصفيحة في موضعها، يدور الرفرف للحفاظ على التلامس السطحي دون احتكاك انزلاقي. النقاط الرئيسيةالميزة: سطح كروم مصقول (Ra ≤ 0.4 ميكرومتر)الميزة: توزيع متساوٍ للقوة مع عدم وجود احتكاك سطحي تقريبًاالنتيجة: يزيل علامات ضغط الانحناء بشكل شبه كاملالمزاياحماية ممتازة للأسطح التجميليةتقليل الاحتكاك أثناء التشكيلزوايا انحناء ثابتةمناسب للإنتاج الآليالقيودتكلفة أولية أعلى من القوالب القياسيةالتطبيقات النموذجيةأسطح عمل من الفولاذ المقاوم للصدألوحات المصاعدمنتجات معمارية زخرفيةلوحات الأجهزة المتطورةلماذا تعمل قوالب القطع الدوارة بشكل أفضل؟ تُنتج قوالب V التقليدية احتكاكًا انزلاقيًا. أما القوالب الدوارة فتحول الحركة الانزلاقية إلى حركة دورانية، مما يقلل بشكل كبير من تلف السطح.3. قوالب ثني الصفائح ذات الحشوة النايلونيةقوالب بدون علامات من النايلون استخدم مواد نايلون قابلة للاستبدال مدمجة في منطقة التلامس للقالب السفلي. ولأن النايلون يتمتع بمرونة عالية ومعامل احتكاك منخفض للغاية، فإنه يقلل بشكل كبير من العلامات الميكانيكية على سطح الصفيحة.بناء: تحافظ الحشوة المصنوعة من النايلون على نفس شكل الفتحة على شكل حرف V مثل قوالب الصلب القياسية مع إضافة سطح تلامس أكثر نعومة.الميزات الرئيسيةحشوات نايلون قابلة للاستبدالنفس هندسة الانحناء مثل قوالب V التقليديةسطح تلامس منخفض الاحتكاكالمزاياحماية ممتازة للأسطح الحساسةتكلفة أدوات أقل مقارنة بأنظمة البولي يوريثان الكاملةسهولة الصيانة من خلال استبدال الحشواتالقيودتتآكل الحشوات المصنوعة من النايلون بشكل أسرع تحت الأحمال الثقيلةغير مناسب للمواد السميكة جداًالتطبيقات النموذجيةزخرفة من الفولاذ المقاوم للصدأصفائح معدنية مطليةلوحة غلاف من الألومنيوم4. أدوات ثني الصفائح من نوع البكرات بدون علاماتقوالب بدون علامات من نوع الأسطوانة / قوالب بدون علامات مع أسطوانة داخلية استخدم بكرات دوارة من سبيكة صلبة مدمجة في القالب السفلي.عند حدوث الانحناء، تدور البكرات بشكل متزامن مع حركة الصفيحة. وهذا يحول الاحتكاك الانزلاقي إلى احتكاك دحرجة، مما يقلل بشكل كبير من الخدوش وعلامات الضغط. النقاط الرئيسيةالميزة: بكرات معدنية دوارة على أسطح التلامسالميزة: التلامس الدوار الديناميكيالأفضل لـ: الصفائح الرقيقة جدًا التي يقل سمكها عن 0.5 ممالمزايااحتكاك منخفض للغايةممتاز للثني الدقيقيحمي الطلاءات الحساسة والتشطيبات المصقولة.يحسن الاتساق في تشكيل الصفائح الرقيقةالقيودارتفاع تكلفة الأدواتيتطلب صيانة لأنظمة البكراتالتطبيقات النموذجيةالإلكترونيات الدقيقةإطارات الألواح الشمسيةغطاء رقيق من الفولاذ المقاوم للصدأأغلفة الأجهزة الإلكترونية الاستهلاكية5. أدوات مكابس الثني ذات الحشوات المصنوعة من البولي يوريثانأدوات ثني الصفائح المصنوعة من البولي يوريثان تستخدم هذه التقنية حشوات مرنة ناعمة لتخفيف الضغط على الورقة أثناء الثني. تعمل هذه الحشوات على توزيع ضغط الثني بالتساوي وتمنع حدوث علامات احتكاك مباشرة.يمكن صنع العدسات اللاصقة اللينة من البولي يوريثان، النايلون، أو المواد القائمة على المطاطتعتبر الحشوات المصنوعة من البولي يوريثان مناسبة بشكل خاص لثني الأشكال ذات الزوايا الدائرية والمواد الزخرفية الرقيقة. النقاط الرئيسيةالميزة: حشوة من البولي يوريثان أو نظام طرد زنبركيالميزة: يزيل علامات الضغط تمامًاالنتيجة: نصف قطر انحناء منتظم مع سطح أملس.المزاياأفضل حماية للأسطح بين جميع حلول عدم ترك العلاماتممتاز للمعادن اللينةينتج أنصاف أقطار انحناء ناعمة وموحدةالقيودغير مناسب للمواد السميكة ذات المقياس الثقيلتتشوه حشوات البولي يوريثان في النهاية تحت ضغط عالٍالتطبيقات النموذجيةألومنيوم عالي اللمعانالفولاذ المقاوم للصدأ المصقول كالمرآةإطارات الهواتف الذكيةمنتجات استهلاكية للزينة6. أدوات ثني الصفائح المعدنية المخصصة الخالية من العلاماتثني المسح المخصصثني قنوات U حسب الطلبثني القنوات حسب الطلببالنسبة للأشكال الهندسية المعقدة أو الأسطح شديدة الحساسية، فإن الأدوات المخصصة التي لا تترك علامات غالباً ما تكون الحل الأمثل.تم تصميم هذه الأدوات خصيصًا وفقًا لما يلي: نوع المادة، وسمك المادة، ونصف قطر الانحناء، ومتطلبات تشطيب السطح، وهندسة المنتج، وحجم الإنتاج.يمكن أن تجمع الأدوات المخصصة بين: الهياكل الدوارة، وحشوات البولي يوريثان، وأنظمة البكرات، والطلاءات السطحية الخاصة، وهياكل الانحناء متعددة المراحل.المزاياأقصى حماية للمساحاتدقة انحناء مُحسّنةتحسين كفاءة الإنتاجالحل الأمثل للتطبيقات المعقدةالتطبيقات النموذجيةمكونات الفضاء الجويألواح معمارية فاخرةزخارف تزيينية للسياراتتصنيع الفولاذ المقاوم للصدأ عالي الجودةالمزايا الرئيسية لأدوات الثني الخالية من العلاماتتوفر أدوات ثني الصفائح الحديثة التي لا تترك علامات فوائد كبيرة في كفاءة التصنيع ومراقبة الجودة وخفض التكاليف.1. حماية السطحيمنع الخدوش والخدوش وعلامات الضغط على المواد الحساسة.2. تقليل إعادة العمل والخردةيعني انخفاض عيوب السطح انخفاض معدلات الرفض وزيادة استقرار جودة الإنتاج.3. توافق واسع مع الموادمناسب لـ:الفولاذ المقاوم للصدأ، والألومنيوم، والفولاذ المجلفنصفائح مطلية، معادن زخرفية4. عمر أطول للأداةتساهم الحشوات القابلة للاستبدال في إطالة العمر التشغيلي الإجمالي لنظام الأدوات.5. زيادة كفاءة الإنتاجيقلل من الحاجة إلى الأغشية الواقية وعمليات التلميع الثانوية. كيفية اختيار أدوات مكابس الثني المناسبة التي لا تترك علاماتيعتمد اختيار الحل الصحيح للثني الخالي من العلامات على عدة عوامل تقنية.متطلبات تشطيب السطحتتطلب التشطيبات المختلفة مستويات حماية متفاوتة (التشطيب المصقول، والتشطيب المصقول بالفرشاة، والأسطح المطلية، والمواد المغلفة). وكلما زادت حساسية السطح، كلما كان من الضروري أن تكون عملية التلامس مع الأدوات أكثر نعومة وانسيابية.سمك المادة وقوتهاتتطلب المواد السميكة أو عالية المتانة أنظمة إدخال أقوى للحفاظ على دقة الزاوية. قد تتشوه أنظمة الإدخال اللينة تحت ضغط عالٍ.زاوية الانحناء وفتحة على شكل حرف Vيعد التوافق الصحيح بين نصف قطر الثقب وفتحة V وسمك المادة وزاوية الانحناء أمرًا ضروريًا للحفاظ على اتساق الانحناء ومنع تشوه المادة.هندسة الجزءغالباً ما تتطلب الأشكال المعقدة مثل الصناديق العميقة، والانحناءات ذات نصف القطر الكبير، والملامح على شكل حرف U، والانحناءات متعددة الخطوات هياكل أدوات متخصصة لا تترك علامات.حجم الإنتاج والميزانيةيفضل الإنتاج بكميات كبيرة أنظمة الدوران أو البكرات المتينة.قد تستفيد عمليات الإنتاج بكميات صغيرة من حلول الإدخال المعيارية.توفر أنظمة الإدخال القابلة للاستبدال عادةً أفضل توازن بين تكلفة الأدوات الأولية ونفقات الصيانة وعمر الخدمة على المدى الطويل.ما هو أفضل حل لثني الثني دون ترك أي علامات؟لا يوجد حل واحد مناسب لكل تطبيقات الثني.حلحماية السطحمتانةيكلفأفضل تطبيقفيلم بدون علاماتواسطةقليلقليلحماية مؤقتةقوالب دوارةممتازعاليمتوسط-عاليألواح زخرفية من الفولاذ المقاوم للصدأحشوات من النايلونجيدواسطةواسطةانحناء تجميلي عامقوالب دوارةممتازعاليعاليصفائح دقيقة فائقة الرقةقوالب البولي يوريثانأفضلمتوسط-منخفضواسطةمواد ذات تشطيب مرآةأدوات مخصصةالحد الأقصىيعتمد ذلك على التصميمعاليتطبيقات متطورة ومعقدةمع استمرار ارتفاع توقعات العملاء لجودة المظهر، فإن إتقان ثني الصفائح المعدنية بدون خدش أصبح ذلك مطلباً أساسياً في التصنيع الحديث.يمكن أن يؤدي اختيار أدوات مكابس الثني الصحيحة التي لا تترك علامات إلى:تحسين مظهر المنتجتقليل عيوب الإنتاجزيادة اتساق الانحناءانخفاض تكاليف التصنيعتعزيز رضا العملاءسواء كنت تقوم بثني ألواح المصاعد المصنوعة من الفولاذ المقاوم للصدأ، أو الألومنيوم المصقول، أو الصفائح المعدنية المزخرفة، فإن الاستثمار في حل الثني المناسب الذي لا يترك علامات سيؤدي إلى تحسين جودة المنتج وكفاءة الإنتاج بشكل كبير.
  • أنواع قوالب مكابس الثني الشائعة ذات الفتحة على شكل حرف V وتطبيقاتها
    May 21, 2026
    دليل شامل لقوالب V المفردة، وV المزدوجة، و4-Way، وMulti-V  أنواع قوالب مكابس الثني الشائعة ذات الفتحة على شكل حرف V وتطبيقاتها في عمليات ثني الصفائح المعدنية، يضطر العديد من المشغلين إلى استخدام أدوات غير مناسبة لمجرد أن الأدوات الصحيحة أدوات ثني الصفائح الثقيلة غير متوفر على الفور. والمثير للدهشة أنه يمكن في بعض الأحيان إنتاج أجزاء مقبولة باستخدام أدوات مختلفة تمامًا.لكن هذا النهج هو:غير فعاليصعب تكرارهجودة غير مستقرةيضر بكفاءة سير العملينبغي أن تركز أفضل الممارسات في اختيار أدوات مكابس الثني دائمًا على هدف واحد بسيط:إنتاج قطع غيار بأعلى جودة في أقصر وقت ممكن.لذا فإن فهم الأنواع المختلفة من القوالب السفلية لمكابس الثني أمر ضروري لتحسين الإنتاجية وتقليل وقت الإعداد وضمان اتساق الثني.  1. ما هو القالب السفلي لمكبس الثني؟القالب السفلي لمكبس الثني هو الأداة المثبتة على قاعدة مكبس الثني وتعمل مع المثقب لتشكيل الصفائح المعدنية.يؤثر النرد السفلي بشكل مباشر على:زاوية الانحناءنصف القطر الداخليعلامة الجودةمتطلبات الحمولةدقة الانحناءكفاءة الإنتاج تشمل فئات القوالب السفلية الشائعة ما يلي:رقائق V المفردةقوالب على شكل حرف V مزدوجقوالب على شكل حرف V رباعية الاتجاهاترقائق متعددة Vقوالب على شكل حرف V قابلة للتعديليموت نصف القطرقوالب التسطيحموت بلا علامةقوالب ثني الصفائح المعدنية مزودة بوسادات من البولي يوريثان من الداخلقوالب تشكيل مخصصة رقائق V المفردةتتميز قالبة V المفردة بفتحة V واحدة مصقولة بدقة، وتُستخدم على نطاق واسع في تطبيقات ثني الهواء القياسية. وهي مثالية لماكينات ثني الصفائح CNC الصغيرة والمتوسطة الحجم التي تتطلب دقة عالية في الثني، وأداء تشكيل مستقر، وإعداد سريع.بفضل وجود أخدود V واحد فقط، يستطيع المشغلون تحقيق نتائج ثني متسقة وتسهيل محاذاة الأدوات أثناء الإنتاج. تُستخدم قوالب V المفردة بشكل شائع للفولاذ المقاوم للصدأ، والفولاذ الكربوني، والألومنيوم، وغيرها من مواد الصفائح المعدنية. تُعد قوالب V المفردة من أكثر القوالب السفلية تقليديةً وانتشارًا.تشمل زوايا القوالب الشائعة 30 درجة، 60 درجة، 85 درجة، 86 درجة، و90 درجة، وهي مناسبة لإنتاج زوايا انحناء تبلغ 90 درجة وما فوق اعتمادًا على ارتداد المادة وطريقة الانحناء.تشمل المزايا ما يلي:دقة عاليةصلابة ممتازةأداء انحناء مستقرمقاومة قوية للأحمال غير المركزيةتشمل الأنواع الشائعة ما يلي:رقائق أحادية V من النوع Tرقائق أحادية V من النوع Lيموت الجسم المستقيمقوالب ذات قاعدة عاليةنصف القطر الخامس يموتالتطبيقات:ثني الفولاذ المقاوم للصدأثني الفولاذ الكربونيإنتاج دفعات دقيقثني الصناديق العميقة يموت الجسم المستقيمقالب سفلي من نوع الفتحةنصف القطر الخامس يموترقائق أحادية V من النوع T  قوالب على شكل حرف V مزدوجيحتوي قالب V المزدوج على فتحتين مختلفتين على شكل حرف V في نفس جسم القالب، مما يسمح للمشغلين بالتبديل بين أحجام الأخاديد دون تغيير الأدوات. يُحسّن هذا التصميم بشكل كبير من كفاءة الإنتاج ويقلل من وقت توقف الماكينة أثناء عمليات الثني متعددة السماكات.يُعد هذا النظام مناسبًا بشكل خاص لورش تصنيع الصفائح المعدنية التي تعالج موادًا بسماكات مختلفة أو تتطلب عمليات ثني متعددة في دورة إنتاج واحدة. توفر قوالب V المزدوجة مرونةً وتوفيرًا في التكاليف وسرعةً في الإعداد مقارنةً بأدوات الفتحة الواحدة.تشمل زوايا القوالب الشائعة 30 درجة و 60 درجة و 85 درجة و 86 درجة، مما يدعم تطبيقات الانحناء الهوائي والانحناء السفلي المختلفة.أمثلة:V8/V12V10/V16V12/V20فهي توفر مرونة ممتازة مع تقليل مخزون الأدوات. هيكل من فولاذ الأدوات عالي القوةالمواد الشائعة:42CrMoCr12MoVفولاذ الأدوات السبائكيالمزايا:مقاومة أعلى للتآكلعمر خدمة أطولمقاومة أفضل للتشقق أنظمة التغيير السريعتتضمن قوالب القطع الحديثة ذات الشكل V المزدوج عادةً ما يلي:أنظمة التمركز الذاتيوصلات تثبيت سريعةأنظمة تحديد المواقع القياسيةيمكن تقليل وقت الإعداد إلى:ثلث أنظمة الأدوات التقليدية.قالب مكبس فرامل مزدوج على شكل حرف V متقابلتتيح الفتحات المزدوجة على شكل حرف V على الجانبين المتقابلين إمكانية التقليب السريع لتلبية متطلبات الثني المختلفة وتقليل وقت تغيير الأدوات.قالب V مزدوج الجانب المتجاورتوفر الفتحات الجانبية المتجاورة على شكل حرف V وضعية مرنة للقالب ووصولاً سريعاً لمتطلبات ثني الحواف والملفات الجانبية المتنوعة.قالب مزدوج V متناظر مضمنتضمن الفتحات المتطابقة على شكل حرف V توزيعًا متوازنًا للقوة، وتحسين الاستقرار، وإطالة عمر خدمة القالب أثناء الإنتاج.قالب مزدوج على شكل حرف V متعدد الأحجامفتحتان مختلفتان على شكل حرف V على نفس الجانب توفران انحناءً مرنًا لسماكات مختلفة للصفائح باستخدام قالب واحد.   قوالب على شكل حرف V رباعية الاتجاهاتقالب Four V هو قالب متعدد الاستخدامات لثني الصفائح، مصمم بأربعة أخاديد على شكل حرف V على جوانبه الأربعة. يمكن للمشغلين تدوير القالب لاختيار أحجام فتحات مختلفة بسرعة لتناسب سماكات الصفائح المختلفة ومتطلبات الثني المتنوعة.تُستخدم هذه الأدوات على نطاق واسع في بيئات إنتاج الصفائح المعدنية المتنوعة، حيث تُعدّ المرونة وتقليل تغييرات الأدوات وكفاءة إعداد الآلات أمورًا أساسية. وهي مناسبة لثني الفولاذ المقاوم للصدأ، والفولاذ الطري، والصفائح المجلفنة، والألومنيوم. تتوفر أربعة قوالب على شكل حرف V في تركيبات متعددة لفتحات V وتكوينات زاوية لدعم الانحناء الدقيق لتطبيقات مختلفة وأشكال هندسية للأجزاء.التركيبات النموذجية:V6V8V10V12المزايا:تغيير سريع للأدواتكمية الأدوات المخفضةتوافق أفضل مع أنظمة التشغيل الآلي     رقائق متعددة Vال قالب ثني متعدد الأوجه قالب سفلي مرن للغاية لثني الصفائح، مصمم بفتحات متعددة على شكل حرف V في جسم أداة واحد. يتيح هذا القالب للمشغلين اختيار أحجام الأخاديد المناسبة بسرعة لتناسب سماكات المواد المختلفة ومتطلبات الثني دون الحاجة إلى تغيير القوالب بشكل متكرر.تعمل هذه الأدوات بشكل كبير على تحسين كفاءة الإعداد، وتقليل مخزون الأدوات، وزيادة مرونة الإنتاج في بيئات تصنيع الصفائح المعدنية التي تتعامل مع تطبيقات الثني المتنوعة.تُستخدم قوالب التشكيل متعددة الفتحات على شكل حرف V بشكل شائع في ثني الفولاذ المقاوم للصدأ، والفولاذ الكربوني، والألومنيوم، والصفائح المجلفنة بالهواء المضغوط. وتساعد تركيبات الفتحات المختلفة على شكل حرف V في تحقيق أنصاف أقطار ثني دقيقة، وزوايا ثابتة، وجودة تشكيل متسقة عبر مختلف قطع العمل. تتوفر قوالب Multi-V بتكوينات زاوية متعددة مثل 30 درجة و60 درجة و85 درجة و86 درجة، وهي مثالية لإنتاج مكابس CNC عالية الكفاءة وعمليات الثني متعددة الأغراض.إنها مثالية لـ:التصنيع المرنالإنتاج الآليإنتاج كميات صغيرة من مزيج متجانسالمصانع الذكية   2. قوالب ثني الصفائح المتخصصةبالإضافة إلى محركات V-die القياسية، العديد قوالب ثني الصفائح المعدنية حسب الطلب تم تطويرها لتطبيقات الانحناء المعقدة.ومن الأمثلة الرئيسية ما يلي:موت الزاوية الحادةقوالب تشكيل الخرزموت القناةقوالب ثني الحوافقوالب التجعيدلعبة الكيرلنج تنهارقوالب التسطيحهيمينغ دايزقوالب دوارةيموت اليوريثانقوالب تشكيل الأنابيبقوالب الخياطة ذات الدرزات البارزةمسح القوالبقوالب الانحناء على شكل حرف Zالمفصلة تموتقوالب فري مارك مزودة بأسطوانة داخليةقوالب ثني Z قابلة للتعديلقوالب قضبان دائريةتم تصميم كل قالب لحل تحديات إنتاجية محددة مع تحسين الكفاءة وتناسق الأجزاء.    3. حلول قوالب ثني الصفائح من بيندماكسالموقع الرسمي لـ BENDMAX يوفر:رقائق V المفردةقوالب على شكل حرف V مزدوجقوالب رباعية الاتجاهاترقائق متعددة Vيموت نصف القطرموت بلا علامةقوالب على شكل حرف V قابلة للتعديلقوالب التسطيححلول الأدوات المخصصةمتوافق مع:أماداترامبفويلابايسترونيكLVDالطراز الأوروبيأسلوب الدقة الأمريكية4. أفكار تمهيديةإن قوالب الثني السفلية للمكابس هي أكثر بكثير من مجرد أخاديد على شكل حرف V بسيطة.إنهم يؤثرون بشكل مباشر على:جودة المنتجإنتاجيةتشطيب السطحالتوافق مع أنظمة التشغيل الآليالكفاءة التصنيعية الإجماليةعند مواجهة تطبيقات معقدة مثل:هيمينغانحناء المفصلةانحناء نصف القطرثني بدون علاماتتشكيل الصندوقيصبح الدعم الفني المتخصص في الأدوات أمراً ضرورياً.يركز هذا المقال بشكل أساسي على القوالب السفلية لمكابس الثني.ومع ذلك، هناك مكونات أخرى لا تقل أهمية، بما في ذلك:مكابس الثنيأنظمة التثبيتأنظمة التتويجملحقات مكابس الثني يمكنك استكشاف المزيد من المعلومات المهنية حول مكابس الثني من خلال المقالات ذات الصلة على موقعنا الإلكتروني.  انقر للبحث عن المنتجات التي تهمك: 
  • كيفية حساب قوة الضغط لأدوات الثني المختلفة (دليل كامل 2026)
    May 06, 2026
    كيفية حساب قوة الضغط اللازمة لثني الصفائح المعدنية باستخدام أدوات مختلفة— جدول صيغ الأدوات والحمولة  يتم حساب قوة الضغط لثني الصفائح المعدنية بناءً على سمك المادة، وقوة المادة، وفتحة القالب، وطول الثني.أما بالنسبة للتحكم في الهواء، فالصيغة القياسية هي: T=1.42×σ×t2VT = \frac{1.42 \times \sigma \times t^2}{V}T=V1.42×σ×t2​أين:T = الحمولة لكل متر (كيلو نيوتن/م)σ = قوة الشد للمادة (نيوتن/مم²)t = سمك المادة (مم)V = فتحة القالب (مم)بعبارات بسيطة:المواد السميكة تتطلب كمية أكبر من الطاقةتتطلب الفتحة على شكل حرف V الأصغر حمولة أكبرتتطلب المواد الأقوى حمولة أكبرتُستخدم هذه الصيغة عادةً عند الاختيار:قوالب مكابس الثني شديدة التحملقوالب ثني متعددة على شكل حرف Vقالب ثني الصفائح ذو فتحة V كبيرة   تؤدي فتحات القوالب الأصغر والمواد الأكثر سمكًا إلى زيادة كبيرة في قوة الثني.لماذا تُعدّ قوة ضغط مكبس الثني مهمة؟تساعد حسابات الحمولة الصحيحة المصنّعين على:منع التحميل الزائد على الآلةتجنب كسر الأدواتتحسين دقة الانحناءإطالة عمر الأداةخفض تكلفة الإنتاجقد يؤدي اختيار الحمولة غير الصحيحة إلى ما يلي:لكمات متشققةالموتى التالفونانحراف الآلةزوايا انحناء سيئة شرح معادلة حساب حمولة مكبس الفرامل1. سمك المادةتزداد الحمولة بشكل كبير مع زيادة السماكة.مثال:  سماكةالحمولة النسبية1 مم1×2 مم4×3 مم9×4 مم16× لأن السماكة مربعة في الصيغة.2. فتحة القالب (فتحة على شكل حرف V)   تؤثر فتحة V بشكل مباشر على الحمولة. يقلل قالب الثني ذو الفتحة الكبيرة على شكل حرف V من قوة الثني وحمل الماكينة.هذا مثالي لـ:صفائح الألمنيومصفائح معدنية رقيقةانحناء بنصف قطر كبير 3. نوع المادةتتطلب المواد المختلفة كميات مختلفة من المواد.مادةالقوة النسبيةالفولاذ الطري1.0×الفولاذ المقاوم للصدأ1.5×الألومنيوم0.5×  مثال:إذا كان الفولاذ الطري يحتاج إلى 50 طنًا، فقد يتطلب الفولاذ المقاوم للصدأ 75 طنًا. اختلافات الحمولة حسب نوع الأدواتقوالب ثني الصفائح شديدة التحمل  الأفضل لـ:ثني الصفائح السميكةالفولاذ الإنشائيتطبيقات ذات حمولة عاليةالكلمات المفتاحية المضمنة بشكل طبيعي: قوالب ثني الصفائح شديدة التحملصفات:جسم مقوىقدرة تحميل عاليةخيارات V أصغرالمزايا:متانة عاليةمناسب للمواد السميكةمقاومة أفضل للحملالعيوب:زيادة الطلب على الحمولةالتطبيقات النموذجية:هيكل الشاحنةأجزاء البناءالخزائن الصناعية قوالب ثني الصفائح متعددة الفوهات  الكلمات المفتاحية المضمنة بشكل طبيعي: قوالب ثني الصفائح متعددة الفوهاتتحتوي قوالب Multi V على عدة فتحات على شكل حرف V في أداة واحدة.فوائد:قالب واحد لسماكات متعددةتقليل وقت الإعدادخفض تكلفة مخزون الأدواتالتطبيقات:ورش العملالتصنيع المرنإنتاج دفعات صغيرةمثال:قد تتضمن رقاقة V متعددة واحدة ما يلي:16 مم22 مم35 ممفتحات على شكل حرف V بقطر 50 مموهذا يسمح للمشغلين بتحسين الحمولة بسرعة. قالب ثني الصفائح ذو فتحة V كبيرة  الكلمات المفتاحية المضمنة بشكل طبيعي: قالب ثني الصفائح ذو فتحة V كبيرةتُعد قوالب V الكبيرة مثالية لما يلي:مواد ناعمةأجزاء تجميليةثني بدون علاماتالمزايا:حمولة أقلنصف قطر انحناء أكبرتقليل تآكل الأدواتالأفضل لـ:لوحات التكييف والتهويةالحواجزقطع غيار الأجهزة مثال على حساب قوة الضغط لفرامل الثنيالمادة: فولاذ طريالسماكة: 3 ممفتحة على شكل حرف V: 24 ممصيغة:T=1.42×450×3224T = \frac{1.42 \times 450 \times 3^2}{24}T=241.42×450×32نتيجة:≈ 24 كيلو نيوتن/سموهذا يساوي تقريبًا:240 طن/متر(تختلف القيم الفعلية باختلاف هندسة الآلة والأدوات.) قاعدة اختيار القوالب الموصى بهاقاعدة عامة:فتحة على شكل حرف V = من 6 إلى 8 أضعاف سمك المادةأمثلة:سماكةفتحة V الموصى بها1 مم6-8 مم2 مم12-16 ملم3 مم18-24 ملم6 مم36-48 ملم  بالنسبة للمواد السميكة، اختر قوالب مكابس الفرامل شديدة التحمل.لإنتاج مرن، اختر قوالب ثني الصفائح متعددة الفوهات.للحصول على قوة ضغط أقل وانحناء أكثر سلاسة، اختر قالب مكبس ذو فتحة كبيرة على شكل حرف V.  يُعد حساب قوة الضغط الدقيقة في مكابس الثني أمرًا ضروريًا لعملية الثني الآمنة والفعالة.يُعد اختيار الأدوات المناسبة أمراً بالغ الأهمية:✅ قوالب ثني الصفائح شديدة التحمل للأحمال العالية والصفائح السميكة✅ قوالب ثني متعددة على شكل حرف V لإنتاج مرن✅ قالب ثني ثني ذو فتحة كبيرة على شكل حرف V لقوة ثني أقل ونصف قطر أكبرفي شركة بيندماكس، نوفر أدوات ثني الصفائح عالية الدقة المصممة لـ:متانةدقةالتوافق مع أنظمة مكابس الثني الرئيسيةتواصلوا معنا للحصول على توصيات بشأن الأدوات وحلول الثني المخصصة. الأسئلة الشائعة: حساب قوة الضغط لفرامل الثنيكيف يمكنني حساب قوة ضغط مكبس الثني؟استخدم هذه الصيغة:T=1.42×σ×t2VT = \frac{1.42 \times \sigma \times t^2}{V}T=V1.42×σ×t2​تعتمد الحمولة على:سماكةمادةفتحة القالب هل يؤدي فتح فتحة V الأكبر إلى تقليل الحمولة؟نعم.يؤدي فتح حرف V الأكبر إلى تقليل قوة الانحناء المطلوبة ولكنه يزيد من نصف قطر الانحناء.لهذا السبب يتم استخدام قالب ثني الصفائح ذي الفتحة الكبيرة على شكل حرف V للثني بقوة منخفضة. ما هي أفضل الأدوات لثني الصفائح السميكة؟بالنسبة للمواد السميكة، استخدم قوالب مكابس الثني شديدة التحمل لأنها توفر ما يلي:قدرة تحميل أعلىقوة هيكلية أفضلتشوه مخفّض لماذا نستخدم قوالب ثني الصفائح متعددة الفوهات؟    تعمل قوالب مكابس الثني متعددة الفتحات على تحسين الكفاءة من خلال السماح بفتحات متعددة على شكل حرف V في قالب واحد.فوائد:عدد أقل من تغييرات الأدواتانخفاض تكلفة الأدواتمرونة أعلىتوفر شركة Bendmax بيانات مرجعية عن حمولة كل منتج، والتي يمكن استخدامها كدليل إرشادي عند اختيار الأدوات. كما يمكنك التواصل مع مهندسينا للحصول على مساعدة احترافية.  
  • لماذا تركز شركة Bendmax على التحكم الصارم في العمليات أثناء إنتاج أدوات مكابس الثني؟
    Apr 21, 2026
    لماذا تركز شركة Bendmax على التحكم الصارم في العمليات أثناء إنتاج أدوات مكابس الثني؟ في تصنيع الصفائح المعدنية، تؤثر جودة أدوات مكابس الثني بشكل مباشر على دقة الثني وكفاءة الإنتاج وجودة سطح الأجزاء النهائيةحتى عند استخدام آلات ثني الصفائح عالية الدقة، يمكن أن تؤدي الأدوات الرديئة إلى زوايا غير متناسقة، أو تآكل مبكر، أو علامات سطحية على قطعة العمل.لضمان الأداء المتسق وعمر الخدمة الطويل، تطبق شركة Bendmax عملية إنتاج صارمة مكونة من 12 خطوةبدءًا من اختيار المواد الخام وحتى التسليم النهائي، يتم التحكم في كل مرحلة بعناية لضمان جودة أدوات مستقرة ونتائج ثني موثوقة.  عملية إنتاج أدوات ثني الصفائح من Bendmax (12 خطوة)1. تصميم أدوات مكابس الثني  تبدأ عملية الإنتاج بـ تصميم الأدوات الاحترافيةيقوم مهندسو Bendmax بتقييم متطلبات الانحناء الخاصة بالعميل، بما في ذلك سمك الصفيحة ونوع المادة ونصف قطر الانحناء وتسلسل التشكيل.وبناءً على هذه العوامل، يحدد المهندسون ما إذا كان الأدوات القياسية يمكن تلبية الطلب أو إذا أدوات تشكيل مخصصة ينبغي تطويرها لتحسين كفاءة ودقة الانحناء.    استجابة هندسية سريعة15 عامًا من الخبرةرسومات واضحة٢٤ ساعة / ٦ أيامأدوات خاصة بدقة وموثوقيةعملية الثني خطوة بخطوة  2. اختيار المواد الخام  تبدأ متانة أدوات مكابس الثني بجودة المواد الخام المستخدمة فيها.يستخدم بيندماكس فولاذ سبيكة 42CrMo المطروق (42CrMo4) وذلك بسبب توازنه الممتاز بين:قوة عاليةقوي وصلبمقاومة التآكلمقاومة الإجهادلضمان موثوقية المواد، توفر شركة بيندماكس شهادة المواد من الموردين والتحقق من الاختبارات من قبل جهات خارجية.  3. تقوية الجسم  بعد تجهيز المواد، تخضع الأدوات لـ التبريد والتسخين في حمام ملحي.تعمل عملية المعالجة الحرارية المتحكم بها هذه على تثبيت البنية الداخلية وتحقيق صلابة جسم الأداة تصل إلى 30-35 HRCمما يضمن متانة هيكلية عالية ويقلل من خطر التصدع تحت أحمال الانحناء الثقيلة.  4. الطحن باستخدام الحاسوب  ثم يتم تشكيل قوالب الأدوات باستخدام مراكز تصنيع CNC عالية الدقة.تضمن هذه العملية ما يلي:ملامح دقيقة للثقب والتشكيلإنتاج قابل للتكرار عبر الدفعاتتفاوتات أبعاد دقيقةتُشكل عملية الطحن باستخدام الحاسوب (CNC) الهندسة الأساسية المطلوبة لعمليات التشطيب اللاحقة.  5. التصليد العميق للسطح  تخضع مناطق عمل الأدوات التصليد بالحث.خلال هذه العملية، يتم تسخين السطح إلى 850-950 درجة مئويةمما يحسن مقاومة التآكل بشكل ملحوظ. تصل صلابة سطح العمل إلى HRC 54–60مما يسمح للأدوات بتحمل دورات الانحناء المتكررة دون تآكل مفرط.   6. السفع الرملي  بعد المعالجة الحرارية، تتم معالجة سطح الأداة من خلال السفع الرملي.توفر هذه العملية العديد من المزايا:مقاومة محسّنة للخدوش السطحيةانخفاض إجهاد التشغيل الداخلياستقرار أفضل على المدى الطويلكما أنه يخلق سطحًا نهائيًا موحدًا مشابهًا لما تستخدمه الشركات المصنعة الرائدة عالميًا للأدوات.  7. الطحن الدقيق باستخدام الحاسوب  تعتبر عملية الطحن واحدة من أهم المراحل في إنتاج أدوات مكابس الثني.يستخدم بيندماكس ماكينات الطحن CNC لإنهاء أسطح الأدوات الرئيسية بدقة عالية، مما يضمن الدقة:زوايا الانحناءأنصاف الأقطارالارتفاعاتهندسة الأخدود على شكل حرف Vتحدد هذه الدقة بشكل مباشر مدى اتساق نتائج الانحناء.     8. قطع الأدوات المجزأة  لتحسين المرونة في عمليات الثني، يتم إنتاج العديد من الأدوات على النحو التالي: مجموعات الأدوات المجزأة.تشمل التكوينات القياسية ما يلي:أدوات صلبة بطول 835 ممأدوات صلبة بطول 415 مممجموعات الأدوات المجزأةتتيح الأدوات المجزأة للمشغلين تجميع أطوال الأدوات بسرعة لتطبيقات الثني المختلفة.     --شائع القطاعات الأوروبية طول الأدوات  9. فحص الجودة  تضمن مراقبة الجودة الصارمة دقة وموثوقية كل أداة.تستخدم شركة Bendmax معدات فحص احترافية مثل:آلات قياس الإحداثيات (CMM)أدوات قياس المحيطمقاييس الطولأدوات قياس الاستقامةيمكن أن تحقق الأدوات النهائية تفاوتات أبعاد تبلغ ±0.02 مممما يضمن دقة انحناء مستقرة. (الموظفون القائمون على التفتيش)  10. الوسم بالليزر  كل أداة مُعلَّمة باستخدام النقش بالليزر لعرض المعايير الرئيسية بوضوح، بما في ذلك:رمز الأدواتزاوية الانحناءنصف القطرسعة الحمولةطولوهذا يسمح للمشغلين بتحديد واختيار الأدوات الصحيحة بسهولة أثناء الإنتاج.  11. التغليف الواقي  يستخدم بيندماكس حماية التغليف متعدد الطبقات لضمان النقل الآمن:طلاء زيتي مضاد للصدأغلاف ورقي مقاوم للشحومتغليف بلاستيكي فرديعبوة كرتونيةصناديق خشبية مقواةوهذا يمنع الصدأ أو التلف أو التشوه أثناء الشحن.  مخطط عملية التعبئة والتغليف   12. التوصيل والخدمات اللوجستية  تقدم شركة Bendmax حلول توصيل عالمية فعالة بناءً على متطلبات العملاء.أوقات التسليم المعتادة:الأدوات القياسية: 3-5 أيامأدوات مخصصة: 20-25 يومًاكما تساعد الشركة العملاء في اختيار وسائل النقل الأكثر اقتصادية وموثوقية.   لماذا يُعد التحكم الصارم في العمليات أمرًا بالغ الأهمية لأدوات مكابس الثني؟تعمل أدوات مكابس الثني تحت الضغط العالي ودورات التشكيل المتكررةبدون التحكم السليم في العملية، قد تعاني الأدوات من مشاكل مثل:صلابة غير متساويةالانحراف البُعديالتآكل المبكرتشقق الأدواتزوايا انحناء غير مستقرةمن خلال تطبيق عملية إنتاج خاضعة لرقابة صارمةتضمن Bendmax جودة مواد متسقة، وهندسة دقيقة، وأداءً موثوقًا.  أدوات ثني الصفائح من بيندماكس - جودة موثوقة للمصنعين العالميينمن خلال معايير هندسية صارمة وعمليات تصنيع مضبوطة، توفر شركة Bendmax مكابس وقوالب عالية الدقة لصناعات تصنيع الصفائح المعدنية العالمية.والنتيجة هي أدوات تُحقق ما يلي: دقة انحناء متسقةعمر خدمة أطولتحسين كفاءة الإنتاجانخفاض تكاليف الصيانة   
  • أدوات ثني الصفائح القياسية من Bendmax متوفرة في مخزون ثابت
    Apr 21, 2026
    أدوات ثني الصفائح القياسية من Bendmax متوفرة في مخزون ثابت عالي قوالب ومثاقب عالية الجودة لثني دقيق  توفر أدوات ثني الصفائح المعدنية القياسية من Bendmax أداءً موثوقًا وجودة ثني دقيقة ومتانة طويلة الأمد لتصنيع الصفائح المعدنية على مستوى العالم. تشمل مجموعة أدواتنا القياسية أكثر أنواع مثاقب مكابس الثني استخدامًا - مثلمثاقب مستقيمة، مثاقب حادة، مثاقب معقوفة، مثاقب ثني الحواف، ومثاقب نصف قطرية—تغطية احتياجات الثني الشائعة بدءًا من الثني الهوائي البسيط وحتى تشكيل الصناديق وعمليات حياكة الحواف.  ال قوالب V القياسية لثني المكابس تتضمن المجموعة المنتجات الأكثر شعبية في هذا المجالأحادي Vالنماذج في85°، 88°، 30°، و60°، مما يوفر دعماً ثابتاً وزوايا انحناء دقيقة لمجموعة واسعة من المواد والسماكات.  جميع أدوات التثقيب والقوالب من Bendmax مصنوعة من مواد عالية الجودة42CrMoيتم تصنيع الفولاذ السبائكي من خلال عملية التبريد والتصليد الكاملة لضمان قوة ومتانة ومقاومة للتآكل فائقة. لزيادة تعزيز المتانة، يمكن تقوية حواف الأداة ومناطق تلامس الصفائح بالليزر أو طلائها بطلاء أسود واقٍ، مما يحسن بشكل كبير من صلابة السطح ويطيل عمر الخدمة حتى في ظل الإنتاج المستمر. لضمان دقة الأبعاد واتساقها، تخضع كل قطعة من الأدوات لرقابة صارمة على الجودة باستخدام أجهزة قياس الارتفاع، وأجهزة قياس المحيط، وآلات قياس الإحداثيات القادرة على فحص الهندسة، الاستقامة، ودقة الزاوية، وتفاوتات نصف القطر، والصلابة الإجمالية.  تضمن عملية الفحص القائمة على القياسات أن كل أداة قياسيةتتوافق أدوات Bendmax القياسية مع معايير التصنيع الدولية وتتكامل بسلاسة مع مكابس الثني في جميع أنحاء العالم. كما أنها متوفرة بأسعار تنافسية ومخزون كبير، مما يتيح سرعة التسليم ويقلل من وقت توقف العملاء. نظراً لأن نماذج الثقب الفعلية وزوايا القوالب ومستويات المخزون قد تتغير بسبب تحديثات المنتجات المستمرة وتعديلات المبيعات، فإننا نشجع العملاء على الاتصال بنا مباشرة للحصول على أحدث المواصفات ومعلومات المخزون. إلى جانب المنتجات عالية الجودة، تقدم بيندماكس خدمة عملاء شاملة تغطي الاستشارات، والتصميم الفني، والتصنيع، والتركيب، والمعايرة، والتدريب، وقطع الغيار، ودعم ما بعد البيع العالمي للأدوات، والأسطوانات، وأنظمة التثبيت، ووحدات التاج، والملحقات. رضا العملاء هو أولويتنا القصوى، ونقدمالدعم الفني متوفر على مدار الساعة طوال أيام الأسبوعخيارات تخصيص مرنة، وشحن عالمي سريع لضمان أداء موثوق في كل تطبيق ثني. صُممت أدوات مكابس الثني القياسية من Bendmax لتقديم زوايا ثابتة ونتائج مستقرة وقيمة طويلة الأمد، مما يجعلها خيارًا موثوقًا به للورش ومصنعي المعدات الأصلية و... مصنعي الصفائح المعدنية على مستوى العالم. نصائح بيندماكس:نظراً للتحديثات المستمرة للمنتجات وتعديلات المبيعات، قد تختلف أنواع الثقوب المتاحة وزوايا القوالب ومستويات المخزون. يرجى التواصل معنا مباشرةً للحصول على أحدث المواصفات ومعلومات المخزون.
1 2
Leave A Message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

leave a message

leave a message
If you are interested in our products and want to know more details,please leave a message here,we will reply you as soon as we can.
submit

بيت

منتجات

WhatsApp

اتصل بنا